


Kaynak Pozisyonları Nelerdir ve Pozisyoner Zor Pozisyonu Nasıl Kolaylaştırır
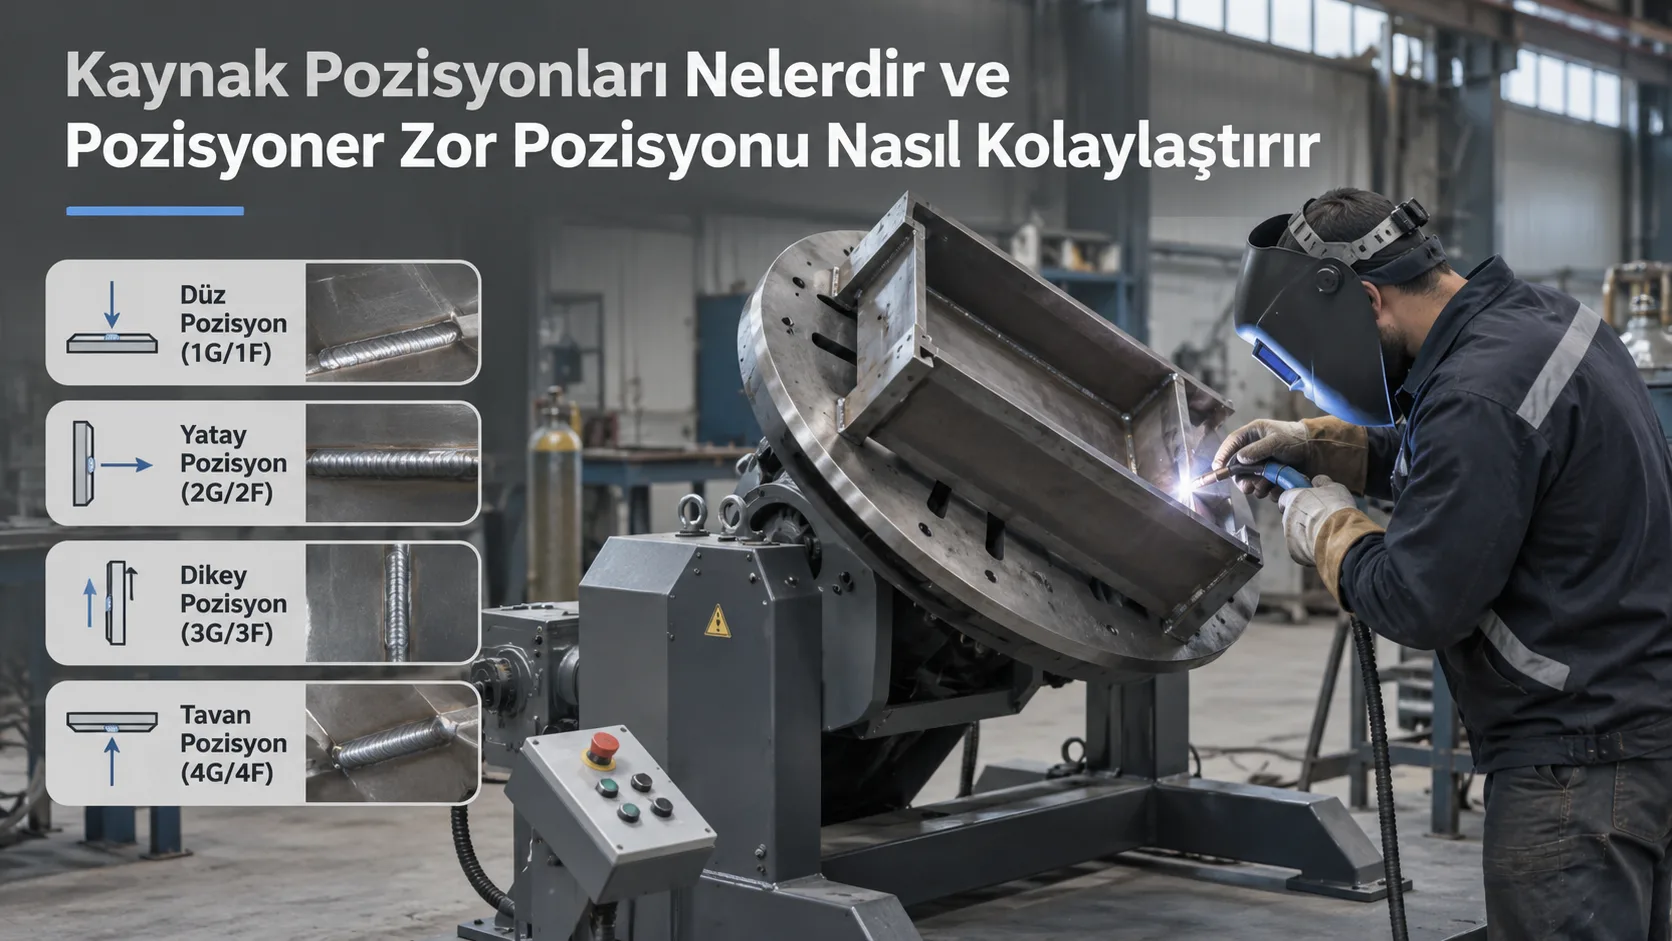
Kaynak pozisyonları, kaynak dikişinin yer çekimine göre hangi konumda oluşturulduğunu tanımlar. Temel kaynak pozisyonları düz, yatay, dikey ve tavan olarak sınıflandırılır. Bu konumlar kaynak banyosunun davranışını, kaynakçının çalışma şeklini ve dikişin kontrolünü etkiler. Düz pozisyonda erimiş metalin yönetimi genellikle daha kolayken dikey ve tavan kaynaklarında yer çekiminin olumsuz etkileri belirginleşir.
Kaynaklı imalatta zor bir konumda bulunan dikişin mutlaka o konumda tamamlanması gerekmez. İş parçası uygun ekipmanlarla döndürülerek veya eğilerek kaynak bölgesi daha elverişli bir çalışma noktasına getirilebilir. Pozisyoner, rotatör ve döndürme sistemleri bu yaklaşımın temel ekipmanlarıdır. Amaç, kaynakçının zor bir konuma uyum sağlaması yerine mümkün olduğunda parçayı kaynak işlemine uygun biçimde konumlandırmaktır.
Temel Kaynak Pozisyonları Nelerdir?
Kaynak işlemlerinde kullanılan pozisyonlar, dikişin yönü ve birleştirme türüne göre kodlarla ifade edilir. Yaygın kullanılan sınıflandırmada G harfi alın kaynağını, F harfi ise köşe kaynağını belirtir. Kodun başındaki rakam kaynak konumunu tanımlar.
| Kaynak pozisyonu | Alın kaynağı | Köşe kaynağı | Çalışma özelliği |
|---|---|---|---|
| Düz | 1G | 1F | Kaynak üst taraftan yapılır. Erimiş metalin kontrolü genellikle daha kolaydır. |
| Yatay | 2G | 2F | Kaynak yatay yönde ilerler. Yer çekimi dikiş profilini etkileyebilir. |
| Dikey | 3G | 3F | Kaynak yukarı veya aşağı yönde ilerletilir. Kaynak banyosunun akışı dikkatle kontrol edilir. |
| Tavan | 4G | 4F | Kaynak parçanın alt tarafından uygulanır. Erimiş metalin düşme eğilimi yönetilmelidir. |
Bu gösterimler sac ve levha kaynaklarında yaygın olarak kullanılır. Farklı kaynak sınıflandırma sistemlerinde başka kodlarla da karşılaşılabilir. Bu nedenle pozisyon tanımı değerlendirilirken bağlantı türü ve uygulanan kaynak prosedürü birlikte ele alınmalıdır.
Düz Kaynak Pozisyonu
Düz pozisyonda kaynak banyosu birleştirmenin üst tarafında oluşur. Yer çekimi erimiş metalin kaynak bölgesinde kalmasına yardımcı olur. Kaynakçı dikişi doğrudan görebildiği ve torç hareketini daha rahat yönetebildiği için bu konum birçok uygulamada tercih edilir.
Ancak düz konumda çalışmak tek başına düzgün dikiş elde edileceği anlamına gelmez. Akım, ilerleme hızı, bağlantı hazırlığı ve kullanılan kaynak yöntemi yine doğru belirlenmelidir.
Yatay Kaynak Pozisyonu
Yatay kaynakta dikiş yatay yönde ilerler. Özellikle dikey yüzeyde yapılan alın kaynaklarında erimiş metal alt kenara doğru hareket edebilir. Bu durum dikişin üst ve alt kenarları arasında farklı birikmelere neden olabilir.
Kaynakçının torç açısını ve ilerleme hızını dengeli tutması gerekir. Köşe kaynaklarında ise birleşen yüzeylerin geometrisi kaynak banyosuna destek sağlayabildiğinden çalışma koşulları farklılaşır.
Dikey Kaynak Pozisyonu
Dikey kaynak, dikişin aşağıdan yukarıya veya yukarıdan aşağıya ilerletildiği konumdur. Uygulanacak yön malzemenin özelliklerine, kaynak yöntemine ve kaynak prosedürüne bağlıdır.
Bu pozisyonda erimiş metal aşağı doğru hareket etme eğilimindedir. Kaynak banyosunun büyüklüğü ve ilerleme hızı kontrol edilmezse dikiş profilinde bozulmalar meydana gelebilir. Uzun dikişlerde kaynakçının çalışma duruşunu koruması da zorlaşabilir.
Tavan Kaynak Pozisyonu
Tavan pozisyonunda kaynak parçanın alt yüzeyinden gerçekleştirilir. Erimiş kaynak metali yer çekimi nedeniyle aşağı doğru hareket etmeye çalışır. Kaynakçı dikişi oluştururken hem kaynak banyosunu yönetmek hem de uygun torç konumunu korumak zorundadır.
Bu çalışma şeklinde sıcak metal sıçrantıları ve erişim güçlüğü ayrıca dikkate alınmalıdır. Uygun kişisel koruyucu donanım ve güvenli çalışma düzeni önem taşır.
En Zor Kaynak Pozisyonu Hangisidir?
Tavan kaynak pozisyonu, kaynak banyosunun kontrolü açısından genellikle en zorlayıcı konumlardan biridir. Bunun temel nedeni erimiş metalin yer çekimine karşı kaynak bölgesinde tutulması gerekliliğidir. Kaynakçı ilerleme hızını, torç hareketini ve ısı girdisini dikkatle yönetmelidir.
Bununla birlikte kaynak zorluğu yalnızca dikişin yönüne bağlı değildir. Dar bir alandaki dikey kaynak, karmaşık geometrili bir parçanın yatay dikişi veya erişimi sınırlı bir boru bağlantısı da güç olabilir.
Çalışma pozisyonunun zorluğunu artıran koşullar şunlardır:
- Erimiş metalin kaynak bölgesinden sarkması veya akması.
- Kaynak torcunun uygun doğrultuda tutulamaması.
- Kaynakçının dikişi yeterince görememesi.
- Parçanın çevresinde hareket alanının kısıtlı olması.
- Uzun süre eğilerek veya uzanarak çalışılması.
- Birleştirme geometrisinin torç erişimini engellemesi.
Bu sorunların bir bölümü kaynak tekniğiyle yönetilebilir. Ancak iş parçasının hareket ettirilmesi mümkünse dikişin konumunu değiştirmek daha uygun bir üretim yaklaşımı olabilir.
Boru Kaynağında Kullanılan Pozisyon Kodları
Boru kaynağında pozisyon sınıflandırması, borunun ekseninin konumuna ve kaynak sırasında döndürülüp döndürülmediğine bağlıdır. Sac kaynaklarından farklı olarak çevresel bir dikiş, sabit boru üzerinde birden fazla çalışma konumundan geçebilir.
| Kod | Borunun durumu | Kaynak uygulaması |
|---|---|---|
| 1G | Yatay eksenli ve döndürülebilen boru | Boru döndürülerek kaynak üst bölgede düz pozisyonda uygulanabilir. |
| 2G | Dikey eksenli sabit boru | Çevresel alın kaynağı yatay pozisyonda gerçekleştirilir. |
| 5G | Yatay eksenli sabit boru | Kaynakçı çevresel dikiş boyunca farklı pozisyonlarda çalışır. |
| 6G | Eğik eksenli sabit boru | Kaynak farklı konumları ve erişim koşullarını birlikte içerir. |
Bu kodlar boru alın kaynaklarında kullanılan yaygın gösterimlerdir. Köşe kaynakları ve farklı sınıflandırma sistemleri için pozisyon tanımları değişebilir.
Sabit Boru ile Döndürülen Boru Arasındaki Fark Nedir?
Sabit boru kaynağında iş parçası kaynak işlemi boyunca dönmez. Kaynakçı çevresel dikişi tamamlamak için borunun etrafındaki farklı çalışma konumlarına uyum sağlar.
Örneğin yatay eksenli sabit bir boruda üst bölüm düz kaynağa yakın koşullar sunarken yan bölümlerde dikey kaynak, alt bölümde ise tavan kaynağı koşulları oluşabilir. Böylece aynı bağlantının farklı noktalarında kaynak banyosunun davranışı değişir.
Döndürülen boruda ise iş parçası kendi ekseni etrafında hareket ettirilir. Kaynak noktası uygun şekilde üst bölgede tutulduğunda kaynakçı daha sabit bir çalışma konumundan işlem yapabilir.
Aradaki temel fark, sabit boruda kaynakçının dikişi takip etmesi, döndürülen boruda ise dikişin kaynak noktasına taşınmasıdır. Bu yaklaşım çevresel kaynakların gerçekleştirildiği üretimlerde çalışma düzenini kolaylaştırabilir.
Ancak her boru döndürülmeye uygun değildir. Borunun başka konstrüksiyonlara bağlı olması, bağlantı geometrisi veya destekleme koşulları sabit kaynak yapılmasını gerektirebilir.
Pozisyoner Kaynak İşlemini Nasıl Kolaylaştırır?
Pozisyonerin temel işlevi, kaynak yapılacak parçayı uygun çalışma konumuna getirmektir. Parçanın döndürülmesi veya eğilmesi sayesinde zor erişilen bir kaynak bölgesi daha rahat çalışılabilecek bir noktaya taşınabilir.
Örneğin bir çelik konstrüksiyonun alt tarafında kalan dikiş, parça uygun biçimde çevrilebiliyorsa üst tarafa alınabilir. Böylece kaynakçı tavan pozisyonunda çalışmak yerine kaynak işlemini düz konumda gerçekleştirebilir.
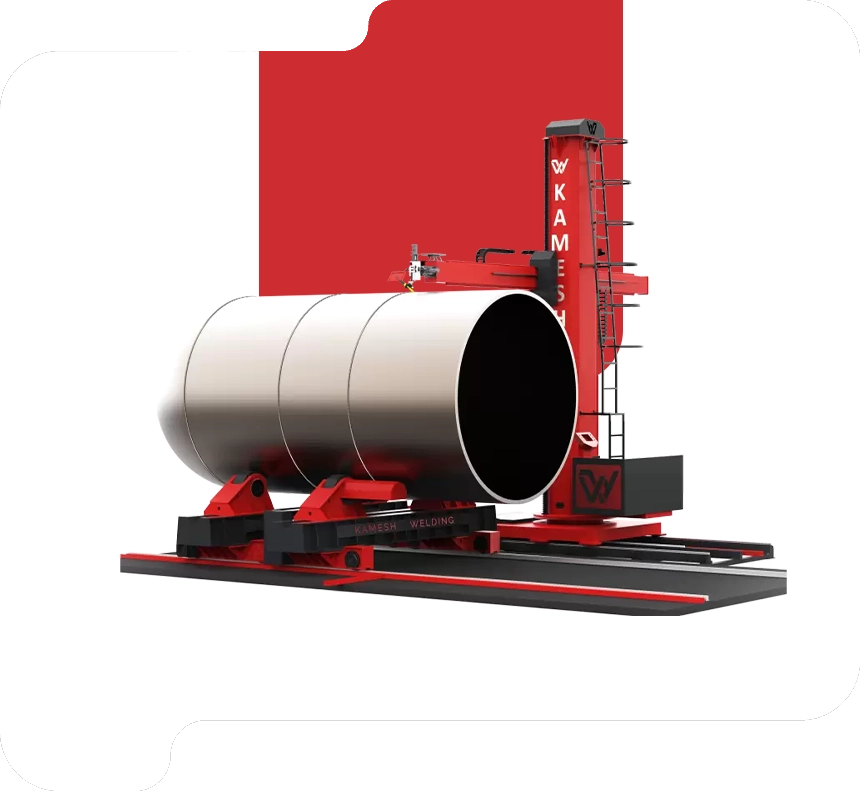
Kamesh Welding olarak geliştirdiğimiz kaynak pozisyoneri çözümleri, iş parçalarının döndürülmesi ve eğilmesi gereken kaynak uygulamalarında kullanılır. Bu hareketler kaynak bölgesine erişimi kolaylaştırırken operatörün çalışma konumunu daha uygun hale getirmeye yardımcı olur.
Pozisyon değiştirmenin sağladığı yarar yalnızca ergonomi değildir. Uygun parça yerleşimi, kaynak banyosunun izlenmesini ve torç hareketinin kontrol edilmesini de kolaylaştırabilir. Bununla birlikte makinenin kullanılması hatalı kaynak parametrelerini, yetersiz yüzey hazırlığını veya uygun olmayan bağlantı tasarımını kendiliğinden düzeltmez.
Rotatör ile Döndürme Tablası Arasındaki Fark
Kaynaklı imalatta kullanılacak konumlandırma ekipmanı, parçanın geometrisine ve gerekli hareket türüne göre seçilir. Silindirik bir tankın kendi ekseninde çevrilmesiyle farklı yüzeylerinde kaynak bulunan bir parçanın yönlendirilmesi aynı ihtiyaç değildir.
Silindirik Parçalarda Rotatör Kullanımı
Tank, kazan ve boru gibi silindirik parçaların çevresel kaynaklarında rotatör çevirici sistemleri kullanılır. İş parçası destek tekerlekleri üzerinde kendi ekseni etrafında döndürülür.
Bu hareket sayesinde çevresel dikiş uygun bir kaynak noktasından takip edilebilir. Özellikle farklı çap ve boylarda silindirik parçaların üretiminde parçanın desteklenmesi, ağırlık dağılımı ve dönme koşulları birlikte değerlendirilmelidir.
Tabla Üzerinde Parça Konumlandırma
Kaynak ve montaj hatlarında döner tabla sistemleri, iş parçalarının yönünü değiştirmek amacıyla kullanılır. Parça uygun bağlama elemanlarıyla sabitlenerek farklı çalışma noktalarına getirilebilir.
Tablanın temel hareketi dönmedir. Bu nedenle yalnızca yön değiştirmenin yeterli olduğu uygulamalar ile ayrıca eğme hareketi gerektiren uygulamalar birbirinden ayrılmalıdır. Her döndürme sisteminin aynı hareket kabiliyetine sahip olduğu varsayılmamalıdır.
Her Kaynak Dikişi Düz Pozisyona Getirilebilir mi?
Her kaynak dikişinin düz pozisyona taşınması mümkün değildir. Bu durum iş parçasının şekline, bağlantı noktalarına, bağlama yöntemine ve hareket alanına bağlıdır.
Örneğin kapalı bir konstrüksiyonun iç kısmında bulunan dikiş, parça döndürülse bile zor erişilen bir konumda kalabilir. Benzer şekilde ağırlık merkezinin uygun olmaması veya çevredeki engeller, parçanın güvenli şekilde hareket ettirilmesini sınırlayabilir.
Konumlandırma ekipmanı belirlenirken aşağıdaki koşullar dikkate alınmalıdır:
- İş parçasının güvenli biçimde sabitlenebilmesi.
- Parçanın ağırlık merkezi ve yük dağılımı.
- Kaynak bölgesine torç erişiminin sağlanması.
- Dönme sırasında çevrede yeterli hareket alanının bulunması.
- Kaynak kabloları ve bağlantıların hareketten etkilenmemesi.
- Seçilen çalışma konumunun kaynak prosedürüne uygunluğu.
Parçanın farklı konuma alınması, kaynakçı yeterliliği ve kaynak prosedürü gerekliliklerini ortadan kaldırmaz. Kaynak işleminin teknik koşulları her durumda korunmalıdır.
Kaynak Pozisyonuna Göre Makine Seçimi Nasıl Yapılır?
Makine seçiminde ilk değerlendirilmesi gereken konu, kaynak dikişinin parça üzerindeki yeridir. Dikiş çevresel olarak mı ilerliyor, farklı yüzeylerde mi bulunuyor, yoksa yalnızca parçanın yönünün değiştirilmesi mi gerekiyor? Bu sorular gerekli hareket türünü belirler.
Silindirik iş parçalarının çevresel kaynaklarında tekerlekli çevirme sistemleri değerlendirilebilir. Farklı yüzeylere erişilmesi ve parçanın eğilmesi gereken uygulamalarda pozisyonlandırma sistemleri öne çıkar. Sadece dönme hareketinin yeterli olduğu işlemlerde tabla tipi çözümler uygun olabilir.
Kamesh Welding olarak Konya'da kaynak otomasyon makineleri tasarlıyor ve üretiyoruz. Kaynaklı imalat yapan sanayi firmalarının ihtiyaçlarını değerlendirirken iş parçasının geometrisini, dikişin konumunu ve gerekli hareketleri dikkate alıyoruz.
Küçük parçalardan ağır tanklara kadar farklı üretimlerde temel hedef, kaynak bölgesini mümkün olduğunca erişilebilir ve kontrol edilebilir bir konuma getirmektir. Firmanızın üretim koşullarına uygun ekipman ihtiyacını belirlemek için ilgili ürün sayfalarımızdaki satış teklif formu üzerinden bizimle iletişime geçebilirsiniz.