


Tozaltı Kaynağı Nedir - Tozaltı Kaynak Makinası ve Kullanım Alanları
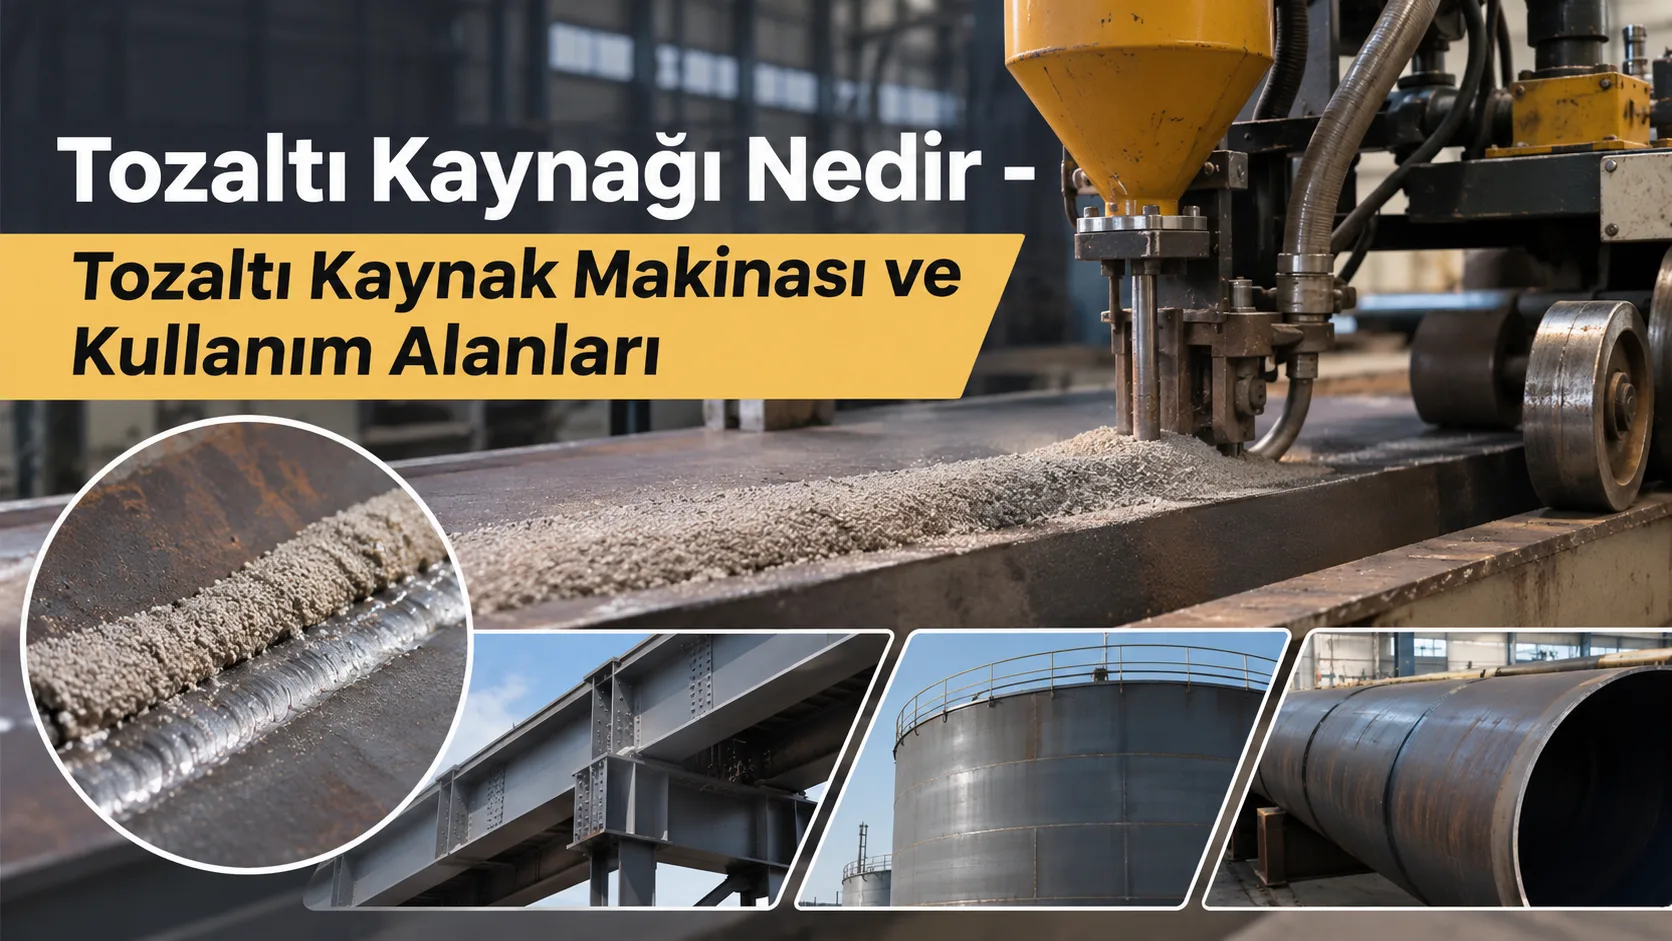
Tozaltı kaynak, elektrik arkının granül yapıdaki özel bir kaynak tozu tabakasının altında oluştuğu ve sürekli beslenen tel elektrotla metal parçaların birleştirildiği kaynak yöntemidir. Ark, kaynak sırasında tozla örtülü kalır. Tozun bir bölümü eriyerek koruyucu cüruf oluşturur ve kaynak banyosunu atmosferin etkilerinden korur.
Tozaltı ark kaynağı, özellikle uzun ve kesintisiz kaynak dikişleri gerektiren endüstriyel imalatta tercih edilir. Kalın sacların birleştirilmesi, tank ve basınçlı kap üretimi, boru imalatı ve çelik konstrüksiyon parçalarının kaynatılması bu yöntemin yaygın kullanım alanlarıdır. İşlemin kontrollü ilerlemesi için kaynak kafası çoğunlukla mekanize bir taşıyıcı sistem üzerinde çalıştırılır.
Tozaltı Kaynak Nasıl Yapılır?
Tozaltı kaynak işleminde kaynak teli, bir besleme mekanizması aracılığıyla kaynak bölgesine sürekli olarak iletilir. Tel ile iş parçası arasında oluşan elektrik arkı, hem telin ucunu hem de birleştirilecek metalin yüzeyini eriterek kaynak banyosunu meydana getirir.
Bu işlemi diğer bazı ark kaynağı yöntemlerinden ayıran özellik, arkın kaynak tozu altında gerçekleşmesidir. Toz tabakası kaynak bölgesini örterken eriyen kısmı koruyucu cürufa dönüşür. Böylece kaynak metali katılaşırken dış ortamla doğrudan teması sınırlandırılır.
Uygulamanın temel aşamaları şöyledir:
- Parça hazırlığı: Birleştirilecek yüzeyler temizlenir. Kaynak ağzı, parça konumu ve birleştirme aralığı uygulanacak kaynak prosedürüne uygun hale getirilir.
- Kaynak kafasının konumlandırılması: Telin birleşim hattını doğru takip edebilmesi için kaynak kafası iş parçasına göre ayarlanır.
- Toz beslemesi: Kaynak bölgesine yeterli miktarda granül kaynak tozu aktarılır. Arkın üzerinin uygun şekilde örtülmesi sağlanır.
- Arkın oluşturulması: Elektrik akımıyla kaynak başlatılır. Tel sürekli beslenirken kaynak kafası veya iş parçası belirlenen hareketi gerçekleştirir.
- Dikişin tamamlanması: Kaynak ilerledikçe eriyen metal birleşim hattında katılaşır. Yüzeyde oluşan cüruf soğuduktan sonra temizlenir.
- Kaynağın kontrolü: Dikişin görünümü ve birleştirme kalitesi, üretim gerekliliklerine uygun kontrol yöntemleriyle değerlendirilir.
Kaynak sırasında erimeyen ve uygun durumda kalan toz, gerekli temizlik ve kontrol işlemlerinden sonra yeniden kullanılabilir. Ancak cüruf parçalarının veya yabancı maddelerin tekrar kullanılan toza karışmaması gerekir.
Tozaltı Kaynak Makinası Hangi Parçalardan Oluşur?
Tozaltı kaynak makinası yalnızca elektrik akımı sağlayan bir güç ünitesinden oluşmaz. Kaynak işleminin sürdürülebilmesi için tel besleme, toz aktarımı, kaynak kafası hareketi ve sistem kontrolünün birlikte çalışması gerekir.
Tipik bir tozaltı kaynak sisteminde şu bileşenler bulunur:
- Kaynak güç kaynağı: Tel ile iş parçası arasında kaynak arkının oluşması için gerekli elektrik enerjisini sağlar.
- Kaynak kafası: Telin birleşim noktasına yönlendirilmesini ve kaynak işleminin uygun konumda gerçekleştirilmesini sağlar.
- Tel besleme ünitesi: Kaynak telini belirlenen besleme düzeninde kaynak kafasına iletir.
- Tel makarası: Kaynak boyunca tüketilecek elektrot telinin taşındığı bölümdür.
- Toz haznesi ve besleme sistemi: Granül kaynak tozunu kaynak bölgesine aktarır.
- Kontrol ünitesi: Kaynak parametrelerinin ve ilgili hareketlerin ayarlanmasını sağlar.
- Taşıyıcı mekanizma: Kaynak kafasını birleşim hattı boyunca hareket ettirir veya iş parçasının uygun şekilde konumlandırılmasına yardımcı olur.
Kurulan sisteme göre kullanılmayan tozun geri alınmasına yönelik yardımcı ekipmanlar da bulunabilir. Büyük iş parçalarında taşıyıcı mekanizma, kaynak güç kaynağı kadar önemli bir sistem bileşeni haline gelir.
Tozaltı Kaynağı Neden Genellikle Otomatik Sistemlerle Yapılır?
Tozaltı kaynak yönteminde elektrik arkı toz tabakasının altında bulunduğundan operatör kaynak banyosunu doğrudan izleyemez. Bu nedenle telin birleşim hattına doğru yönlendirilmesi, ilerleme hareketinin düzenli tutulması ve kaynak parametrelerinin kontrol edilmesi önem taşır.
Yöntem elle yönlendirilen ekipmanlarla da uygulanabilir. Ancak uzun kaynak dikişlerinde mekanize sistemler daha uygun bir çalışma düzeni sağlar. Kaynak kafasının taşıyıcı üzerinde ilerlemesi, operatörün sürekli olarak aynı hareketi elle sürdürme ihtiyacını azaltır.
Otomatik veya mekanize bir düzende kaynak kafası hareket ederken iş parçası sabit kalabilir. Alternatif olarak kaynak kafası uygun konumda tutulur ve iş parçası kontrollü biçimde hareket ettirilir. Hangi düzenin kullanılacağı parçanın geometrisine ve kaynak hattının konumuna bağlıdır.
Özellikle büyük tanklarda kaynak kafasını bütün çevre boyunca dolaştırmak yerine tankı döndürmek, üretim düzeninin kurulmasını kolaylaştırabilir. Bu noktada kaynak kafası ile taşıyıcı ve çevirici ekipmanların birlikte değerlendirilmesi gerekir.
Kolon Bom Sistemiyle Tozaltı Kaynağı Nasıl Uygulanır?
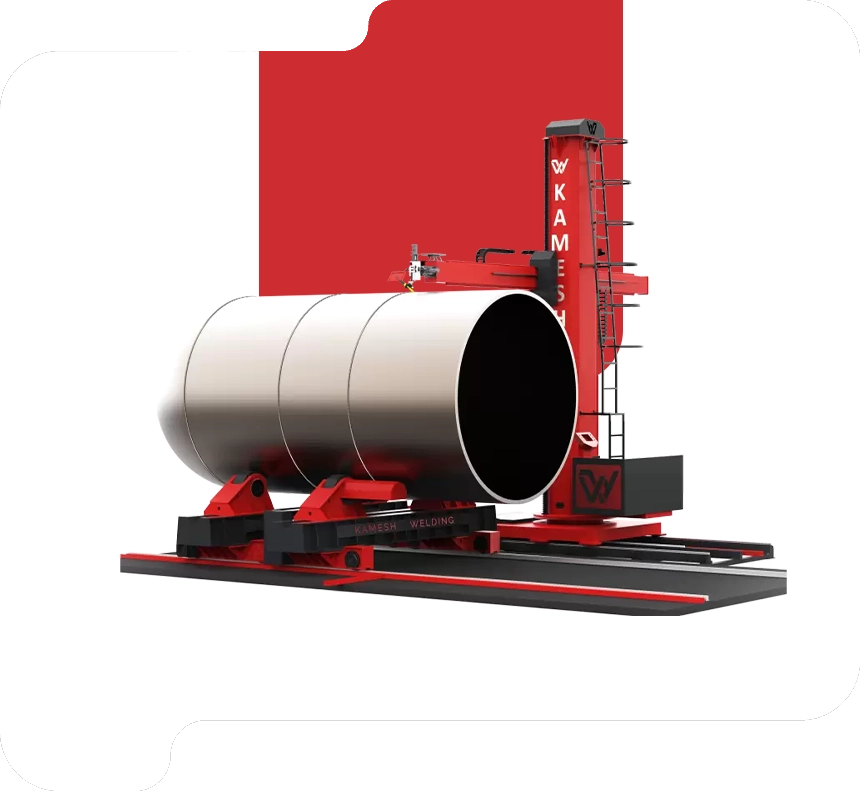
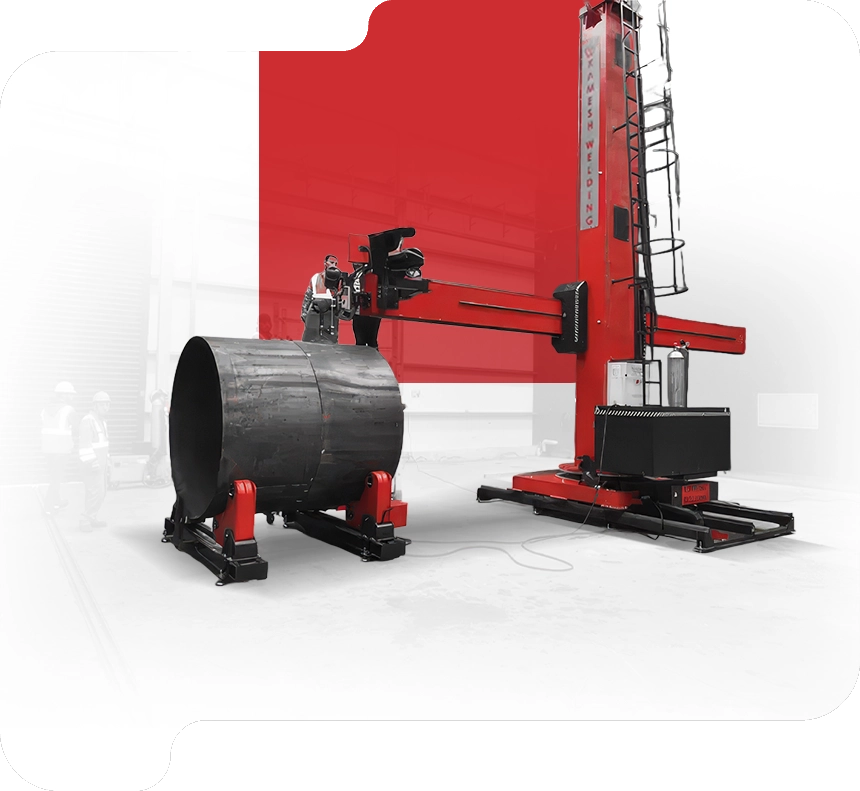
Kolon bom sistemi, kaynak kafasının büyük iş parçaları üzerinde uygun noktaya taşınmasını sağlayan mekanik bir yapıdır. Dikey kolon ve yatay bom düzeni sayesinde kaynak kafasının konumu iş parçasına göre ayarlanabilir.
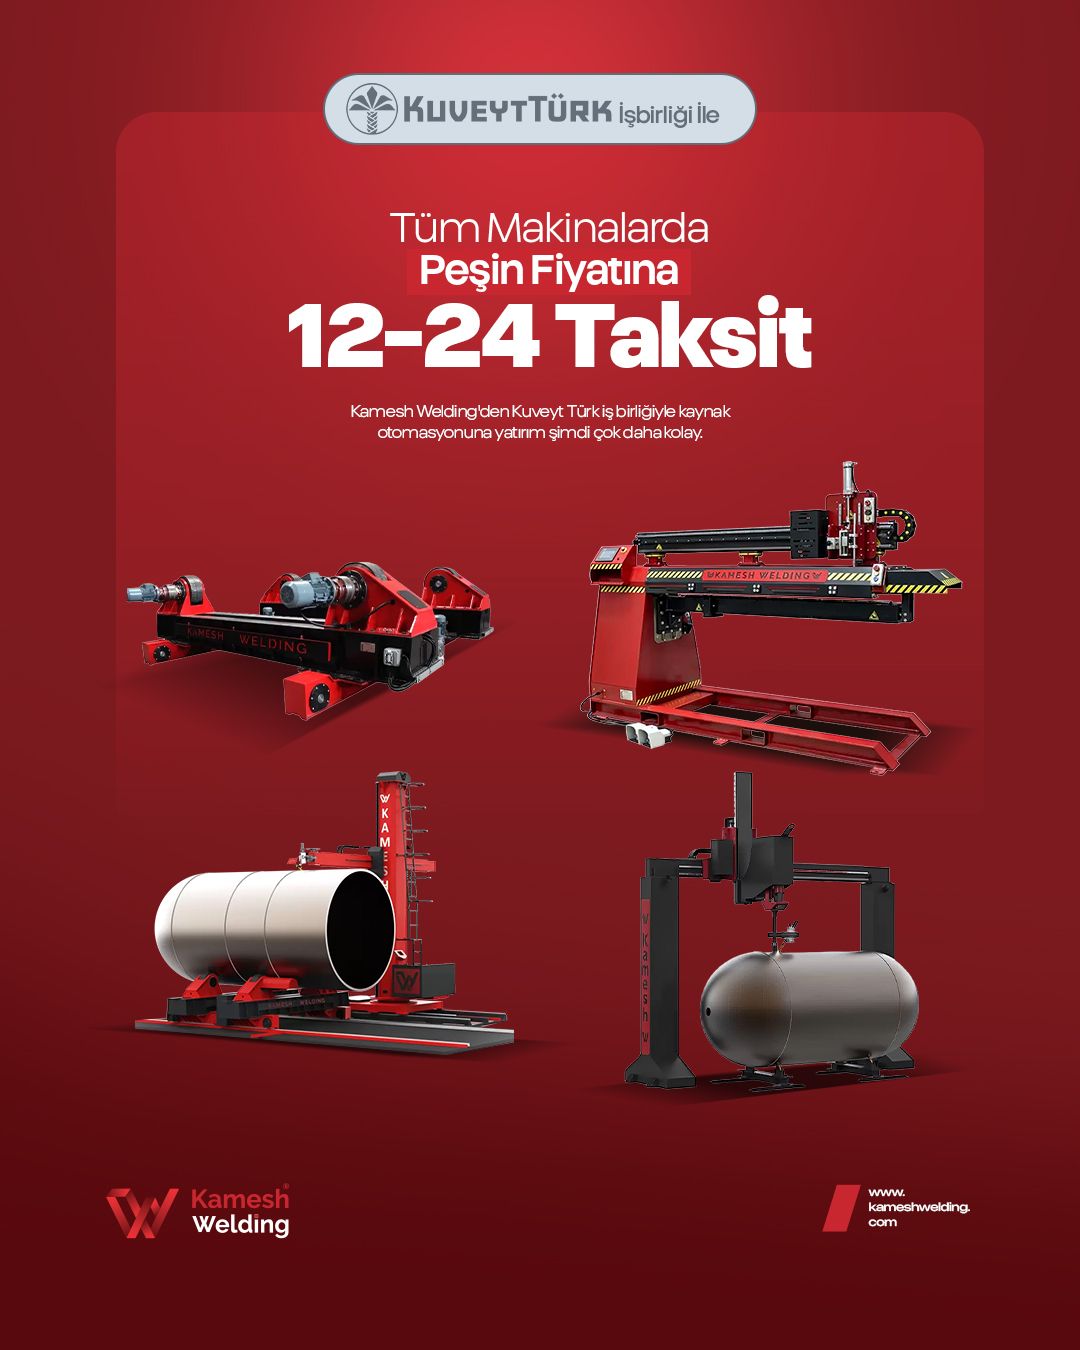
Kamesh Welding olarak ürettiğimiz kolon bom kaynak makinası sistemleri, tozaltı dahil farklı kaynak yöntemlerine uygun kaynak ekipmanlarıyla kullanılabilecek şekilde tasarlanmıştır. Bu sistemler boyuna ve dairesel kaynak uygulamalarında bağımsız olarak veya çevirici ekipmanlarla birlikte çalışabilir.
Örneğin büyük bir silindirik tankın boyuna kaynak dikişinde, parça uygun şekilde sabitlenirken kaynak kafası birleşim hattı boyunca ilerletilebilir. Kolon bom yapısı, kaynak kafasının çalışma konumuna getirilmesini ve gerekli hareketin gerçekleştirilmesini sağlar.
Burada kolon bom sisteminin görevi kaynak metalini eritmek değildir. Kaynak işlemini gerçekleştiren kafa ve güç kaynağıyla birlikte çalışarak kaynak noktasının konumlandırılmasına ve hareketinin kontrol edilmesine yardımcı olur.
Rotatör Çeviriciyle Tankların Çevresel Kaynağı
Tank imalatında çevresel kaynak dikişi, silindirik parçaların çevresi boyunca uzanan birleşim hattıdır. Böyle bir dikişte kaynak kafasının bütün tankın etrafında hareket etmesi yerine, tankın uygun bir taşıyıcı üzerinde döndürülmesi tercih edilebilir.
Bu düzende rotatör çevirici tankı destekleyerek döndürür. Kolon bom üzerindeki tozaltı kaynak kafası ise birleşim hattına uygun konumda tutulur. Tank döndükçe çevresel dikiş kaynak kafasının altından geçer.
Kamesh Welding rotatör sistemleri, tank, kazan ve boru gibi silindirik iş parçalarının çevrilmesinde kullanılmaktadır. Ürün grubumuzda kolon bom sistemleriyle senkron çalışabilen veya bağımsız kullanılabilen çevirici düzenleri bulunmaktadır.
Kolon bom ve rotatörün birlikte kullanıldığı tozaltı kaynak uygulamalarında önemli olan yalnızca tankın dönmesi değildir. Dönme hareketiyle kaynak işleminin uyumlu olması, kaynak kafasının birleşim hattında kalması ve kaynak bölgesinin tozla uygun şekilde örtülmesi gerekir.
Bu düzen, özellikle farklı çap ve boylarda tankların üretiminde uzun çevresel dikişlerin kontrollü biçimde oluşturulmasına yardımcı olur. Ancak her iş parçası için aynı taşıyıcı düzenin uygun olduğu varsayılmamalıdır.
Tozaltı Kaynak Hangi Alanlarda Kullanılır?
Tozaltı kaynak, uzun dikişlerin bulunduğu ve kaynak bölgesinin yönteme uygun konumlandırılabildiği endüstriyel imalatlarda kullanılır. Uygulama alanını yalnızca malzemenin kalınlığı değil, parçanın şekli ve kaynak hattına erişim koşulları da belirler.
Kalın Sac ve Levha Birleştirme
Kalın çelik levhaların alın kaynaklarında tozaltı yöntemi tercih edilebilir. Yüksek kaynak metali yığma kabiliyeti, uygun kaynak prosedürleriyle kalın kesitli birleşimlerin gerçekleştirilmesine yardımcı olur. Parçanın kalınlığına ve kaynak ağzı hazırlığına bağlı olarak birden fazla paso gerekebilir.
Tank ve Basınçlı Kap Üretimi
Silindirik tank gövdelerinin boyuna ve çevresel dikişleri tozaltı kaynak için uygun uygulamalar arasındadır. Basınçlı kaplarda ise kaynak prosedürü, malzeme seçimi, muayene gereklilikleri ve ilgili üretim kuralları birlikte değerlendirilmelidir. Yöntemin kullanılması tek başına birleştirmenin gereken kalite koşullarını karşıladığını göstermez.
Boru İmalatı
Özellikle büyük çaplı çelik boruların boyuna veya çevresel birleşimlerinde tozaltı kaynak kullanılabilir. Borunun döndürülmesi veya kaynak kafasının hat boyunca ilerletilmesiyle kaynak hareketi oluşturulur. Uygun kurulum, borunun geometrisine ve birleşim tipine bağlıdır.
Kiriş ve Çelik Konstrüksiyon Üretimi
Çelik konstrüksiyon imalatında uzun ve erişilebilir birleşim hatları bulunan kirişler ile yapısal parçalar tozaltı kaynak için değerlendirilebilir. Kaynak pozisyonunun yönteme uygun olması ve tozun kaynak bölgesinde tutulabilmesi gerekir.
Tozaltı Kaynağının Avantajları ve Sınırlamaları
Tozaltı kaynak, uygun üretim koşullarında uzun dikişlerin mekanize biçimde gerçekleştirilmesine olanak tanır. Bununla birlikte her kaynak işi için uygun değildir.
Başlıca avantajları arasında yüksek kaynak metali yığma kabiliyeti, uzun dikişlerde sürekli çalışma olanağı ve arkın tozla örtülü olması nedeniyle kaynak sırasında ark ışığının doğrudan görülmemesi bulunur. Mekanize hareket, kaynak boyunca belirlenen çalışma koşullarının sürdürülmesine yardımcı olabilir.
Yöntemin sınırlamaları ise daha çok kaynak pozisyonuyla ve iş parçasının geometrisiyle ilişkilidir. Kaynak banyosu ve erimiş cüruf akışkan olduğundan işlem genellikle düz kaynak pozisyonunda uygulanır. Karmaşık geometrili, kısa ve ulaşılması güç birleşimlerde başka kaynak yöntemleri daha uygun olabilir.
Kaynak tozunun taşınması, depolanması, uygulanması ve işlem sonrasında temizlenmesi de üretim planına dahil edilmelidir. Ayrıca arkın görünmemesi, kaynak hareketinin doğru ilerlediğinin yalnızca gözle anlaşılmasını zorlaştırır.
Tozaltı Kaynak Kalitesini Etkileyen Unsurlar
Tozaltı kaynakta düzgün bir dikiş elde etmek için kaynak makinasının çalışması tek başına yeterli değildir. Kaynak öncesi parça hazırlığı ve işlem sırasında sistemin kararlı çalışması doğrudan önem taşır.
- Birleşim hattının hazırlanması: Parçaların uygun biçimde hizalanması ve kaynak ağzının hazırlanması gerekir.
- Tel ve toz uyumu: Kullanılan kaynak telinin ve tozun malzemeye ve kaynak prosedürüne uygun olması önemlidir.
- Kaynak kafasının konumu: Telin birleşim hattından sapması dikiş geometrisini ve birleşme kalitesini olumsuz etkileyebilir.
- İlerleme hareketi: Kaynak kafasının veya dönen parçanın hareketi, belirlenen kaynak parametreleriyle uyumlu olmalıdır.
- Toz tabakası: Ark bölgesinin yeterince örtülmesi ve kullanılan tozun uygun durumda olması gerekir.
- Cüruf temizliği: Sonraki kaynak işlemleri ve kalite kontrolleri öncesinde gerekli temizlik yapılmalıdır.
Kaynak sonrasında yüzey görünümü kontrol edilir. Birleşimin kullanım amacı ve üretim gerekliliklerine göre ilave muayene yöntemlerine başvurulabilir. Dikişin dışarıdan düzgün görünmesi, iç yapısında hata bulunmadığını tek başına kanıtlamaz.
İş güvenliği açısından kaynak tozunun oluşturabileceği tozuma, sıcak cüruf, elektriksel tehlikeler ve hareketli makine parçaları dikkate alınmalıdır. Uygun havalandırma, koruyucu donanım ve güvenli çalışma prosedürleri uygulanmalıdır.
Tozaltı Kaynak Sistemi Seçilirken Nelere Dikkat Edilmeli?
Tozaltı kaynak uygulamasında ilk değerlendirilmesi gereken konu, kaynak yapılacak parçanın geometrisidir. Düz levha üzerinde ilerleyen kaynak kafasıyla silindirik bir tankın çevresel dikişini gerçekleştiren sistem aynı hareket düzenine ihtiyaç duymaz.
Uzun boyuna dikişlerde kaynak kafasının hat boyunca ilerletilmesi öne çıkarken, tank ve boru gibi silindirik parçalarda döndürme hareketinden yararlanılabilir. Büyük parçalar için kolon bom ve çevirici birlikteliği değerlendirildiğinde hem kaynak konumu hem de iş parçasının desteklenmesi dikkate alınmalıdır.
Üretim planında malzeme türü, birleşim biçimi, kaynak pozisyonu, parça ağırlığı, çalışma alanı ve gerekli kalite kontrolleri belirlenmelidir. Ardından kullanılacak kaynak ekipmanı ile mekanik taşıyıcı sistemin uyumu değerlendirilmelidir.
Kamesh Welding olarak Konya'da kaynak otomasyon makineleri tasarlıyor ve üretiyoruz. Kaynaklı imalat yapan sanayi firmaları için kolon bom ve rotatör gibi ekipmanları, üretilecek parçanın özellikleri ve ihtiyaç duyulan hareket düzeni çerçevesinde ele alıyoruz. İşletmenizdeki boyuna veya çevresel kaynak uygulamasına yönelik sistem değerlendirmesi için ürün sayfalarımızdaki teklif formu üzerinden bizimle iletişime geçebilirsiniz.