


Dairesel ve Doğrusal Kaynak Makinası Farkı - Hangi Dikiş Hangi Makineyle Atılır
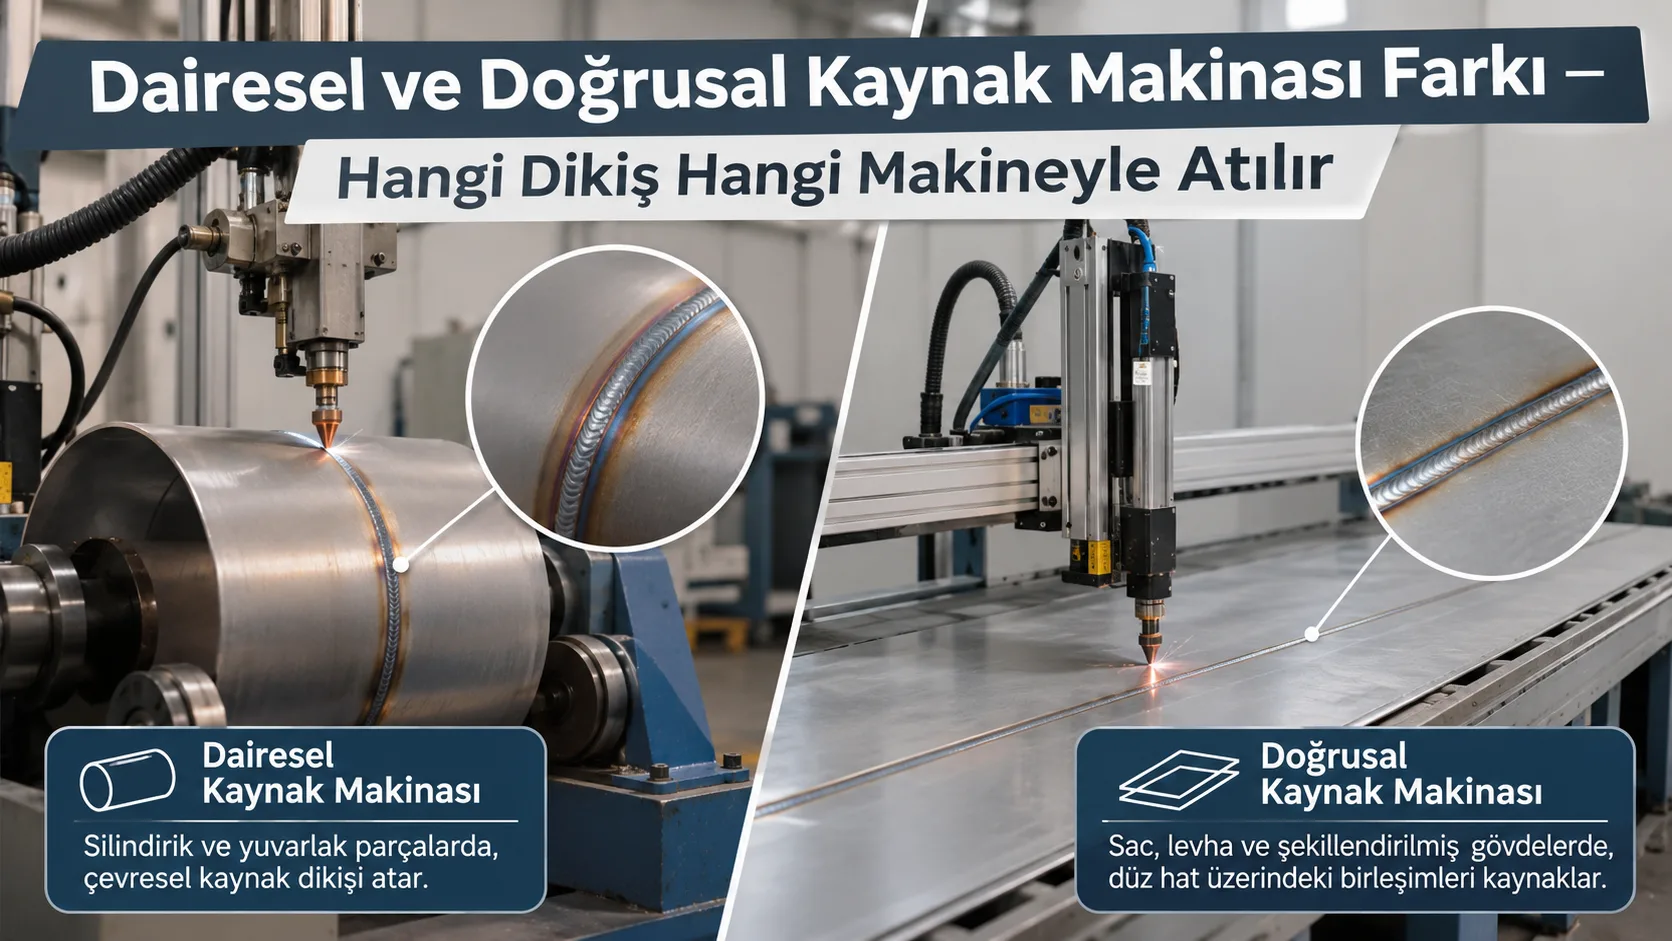
Dairesel ve doğrusal kaynak makinası farkı, kaynak dikişinin iş parçası üzerinde izlediği yöndür. Dairesel kaynak makinası, silindirik veya yuvarlak parçaların çevresi boyunca uzanan kaynak dikişlerini oluşturur. Doğrusal kaynak makinası ise sac, levha ve şekillendirilmiş gövdelerin düz bir hat üzerindeki birleşimlerini kaynaklamak için kullanılır.
Silindirik bir tank gövdesi üretildiğinde bu iki kaynak türüne aynı parça üzerinde ihtiyaç duyulabilir. Sac levhanın kenarları birleştirilerek gövde oluşturulurken boyuna kaynak yapılır. Gövdeye kapak veya başka bir silindirik bölüm bağlanırken çevresel kaynak uygulanır. Dolayısıyla makineler birbirinin alternatifi olmaktan çok farklı üretim aşamalarını tamamlayan sistemlerdir.
Temel ayrım yalnızca dikişin görünümü değildir. Kaynak sırasında iş parçasının nasıl sabitlendiği, hangi bileşenin hareket ettiği ve kaynak torcunun birleşim hattını nasıl takip ettiği de değişir.
Çevresel Dikiş ve Boyuna Dikiş Arasındaki Fark
Çevresel dikiş, silindirik bir parçanın çevresini takip eden kaynak birleşimidir. Silindir gövdesine kapak bağlanması, boru parçalarının uç uca birleştirilmesi veya tank bölümlerinin birleştirilmesi bu kaynak türünün kullanım alanları arasındadır. Dikiş, parçanın çevresi boyunca ilerleyerek birleşim hattını tamamlar.
Boyuna dikiş ise parçanın uzunluğu boyunca ilerleyen birleşimdir. Düz bir sac levha silindir biçiminde kıvrıldığında karşı karşıya gelen kenarlar boyuna kaynakla birleştirilir. Benzer şekilde konik gövdeler ve uygun geometrili diğer bükülmüş parçalar üzerinde de doğrusal dikiş oluşturulabilir.
İki dikiş türünün temel farklılıkları şöyledir:
| Karşılaştırma | Dairesel Kaynak | Doğrusal Kaynak |
|---|---|---|
| Dikiş yönü | Parçanın çevresi boyunca | Parçanın uzunluğu veya düz birleşim hattı boyunca |
| Yaygın uygulama | Tank kapağı ve boru uçlarının birleştirilmesi | Bükülmüş sac kenarlarının birleştirilmesi |
| Temel hareket | İş parçasının dönmesi | Kaynak torcunun doğrusal ilerlemesi |
| Parça konumlandırma | Dönüş ekseni ve çevresel birleşim hattı esas alınır | Düz birleşim hattı boyunca hizalama ve sabitleme yapılır |
Bu karşılaştırma, iki makine tipinin genel çalışma yaklaşımını açıklar. Özel kaynak düzeneklerinde hareket biçimi değişebilir. Makina seçiminin başlangıç noktası, uygulanacak kaynak dikişinin geometrisidir.
Silindirik Bir Tank Gövdesinde Kaynak Sırası
Bir tank gövdesinin üretim sürecini takip etmek, dairesel ve doğrusal kaynak sistemlerinin nasıl birlikte kullanıldığını gösterir. Sac levhadan oluşturulan ve uçlarına kapak bağlanan silindirik bir gövdeyi ele alalım.
Sacın Silindir Biçiminde Hazırlanması
Üretim, uygun sac levhanın hazırlanması ve silindirik biçime getirilmesiyle başlar. Şekillendirme tamamlandığında levhanın karşılıklı kenarları gövde boyunca uzanan bir birleşim hattı oluşturur.
Bu aşamada gövdenin geometrisi, kenarların birbirine uyumu ve kaynak ağzının durumu kontrol edilir. Birleşim hattındaki açıklık veya hizalama sorunu, sonraki kaynak işleminde dikişin düzgün ilerlemesini zorlaştırabilir.
Boyuna Kaynak Dikişinin Oluşturulması
Hazırlanan silindirik gövde, boyuna dikişin uygulanacağı düzeneğe yerleştirilir. Parça sabitlenir ve kaynak torcu birleşim hattı boyunca ilerleyerek kenarları birleştirir.
Bu işlem için kullanılan doğrusal kaynak makinası, silindirik ve konik parçaların yanı sıra uygun biçimde hazırlanmış sac ve levhaların boyuna kaynağına yönelik tasarlanmıştır. Kamesh Welding ürün grubunda TIG, gazaltı ve tozaltı kaynak sistemleriyle çalışmaya uygun çözümler bulunur.
Boyuna dikiş tamamlandığında silindirik gövdenin açık kenarları birleştirilmiş olur. Ancak tankın uçları henüz kapatılmamıştır. Gövde, üretim planına göre sonraki birleştirme işlemine hazırlanır.
Kapakların Gövdeye Yerleştirilmesi
Tank kapağı veya diğer silindirik bölüm gövdeyle hizalanır. Bu kez kaynak hattı gövdenin uzunluğu boyunca değil, birleşen parçaların çevresi boyunca uzanır.
Kaynak öncesinde kapak ile gövdenin merkezlenmesi, birleşim yüzeylerinin uyumu ve parçaların konumunu koruması önemlidir. Gerekli hazırlıklar tamamlandıktan sonra çevresel kaynak aşamasına geçilir.
Çevresel Kaynağın Yapılması
Kapak ile gövde arasındaki birleşim, dairesel kaynak makinası kullanılarak kaynaklanabilir. Bu sistemde iş parçası uygun biçimde tutulur ve dönme hareketiyle çevresel dikiş kaynak torcunun önünden geçirilir.
Kaynak torcunun konumu ve parçanın dönüş hareketi, birleşim hattına göre ayarlanır. Böylece tankın çevresinde ilerleyen dikiş oluşturulur. Diğer uçta da kaynaklı kapak bağlantısı bulunuyorsa ilgili hazırlık ve çevresel kaynak işlemi uygulanır.
Kaynak Sonrası Kontrol
Boyuna ve çevresel kaynakların tamamlanması, parçanın otomatik olarak üretime hazır olduğu anlamına gelmez. Dikişlerin görünümü, birleşim bölgeleri ve proje gerekliliklerine göre belirlenen kalite kontrolleri değerlendirilir.
Tankın kullanım amacı ve imalat şartları gerektiriyorsa uygun muayene yöntemleri uygulanır. Böylece farklı makinelerle oluşturulan dikişler, bitmiş parçanın bütünlüğü açısından birlikte değerlendirilmiş olur.
Kaynak Sırasında Parça mı Döner Yoksa Torç mu İlerler?
Dairesel kaynak sistemlerinde temel çalışma yaklaşımı, iş parçasının kendi ekseni etrafında döndürülmesi ve torcun çevresel birleşim hattına göre konumlandırılmasıdır. Parçanın kontrollü dönmesi sayesinde kaynak noktası çevre boyunca ilerler.
Doğrusal kaynak sistemlerinde ise iş parçası genellikle sabitlenir. Kaynak torcu veya torcu taşıyan mekanizma, düz birleşim hattı boyunca hareket eder. Burada amaç, kaynak noktasının boyuna dikişi takip etmesidir.
Hareket biçiminin farklı olması, kaynak yönteminin de mutlaka farklı olacağı anlamına gelmez. TIG, gazaltı veya tozaltı gibi yöntemler, uygulamanın gerekliliklerine ve uygun sistem yapılandırmasına göre farklı dikiş geometrilerinde kullanılabilir.
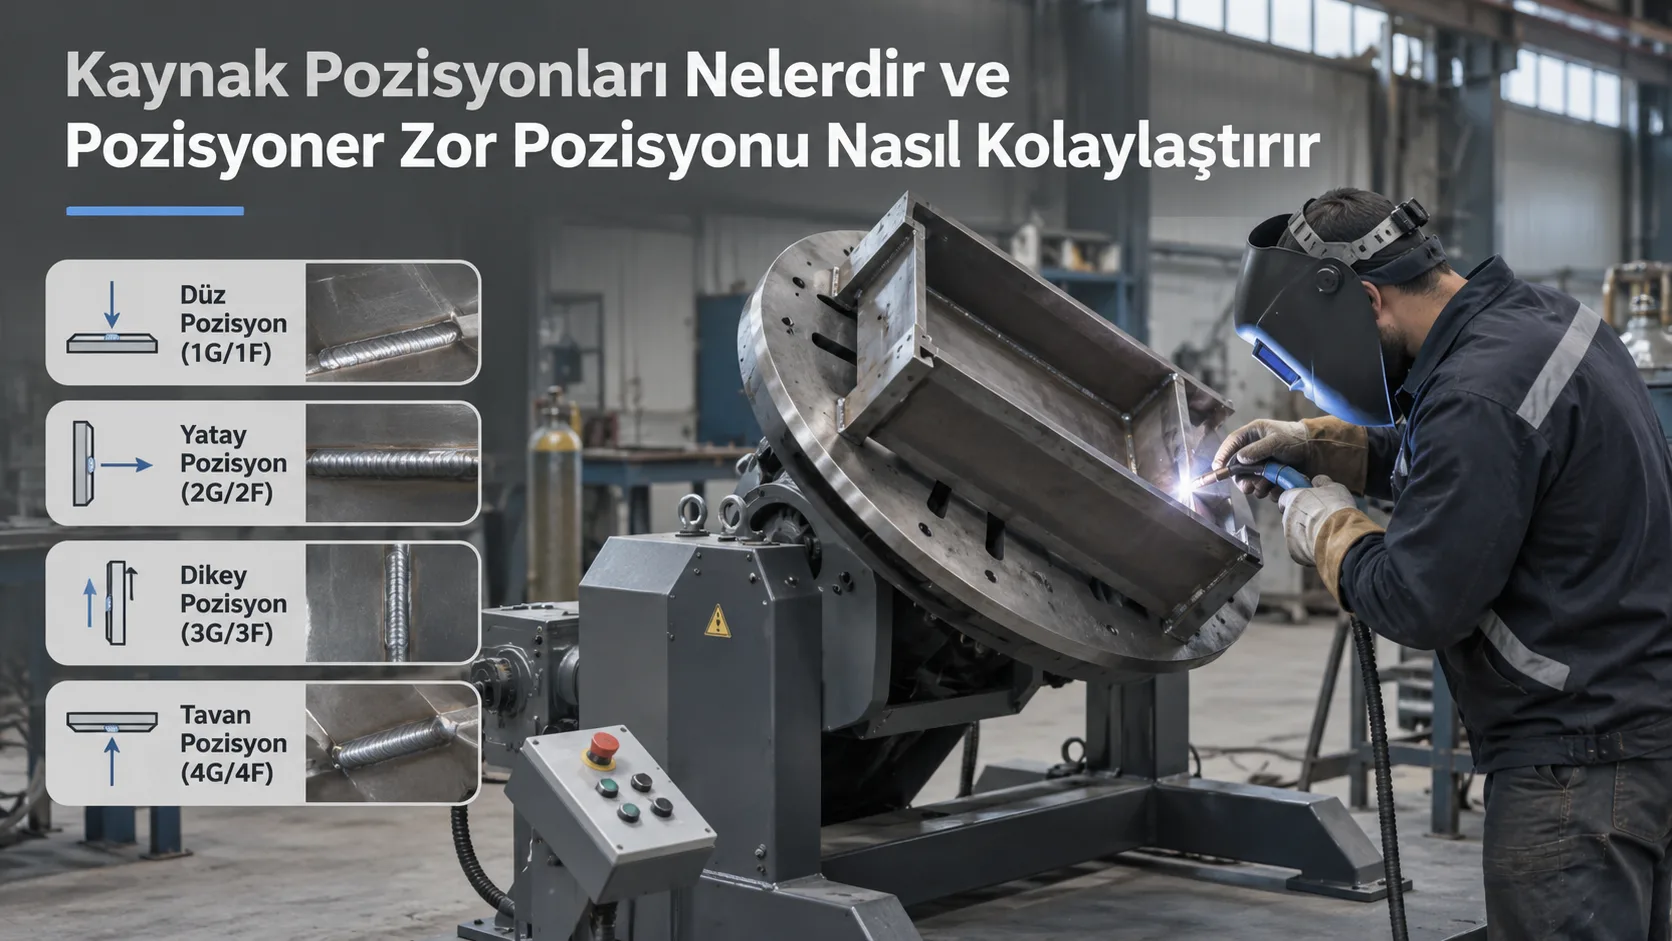
Büyük tankların veya farklı biçimli iş parçalarının kaynağında ise parça taşıma ve torç konumlandırma düzeni değişebilir. Bazı uygulamalarda tank çevirici veya başka konumlandırma ekipmanları kullanılır. Bu nedenle her çevresel kaynağın aynı mekanik düzenekle yapıldığı varsayılmamalıdır.
Her Silindir ve Tank Üretiminde İki Makine Gerekir mi?
Hayır. İhtiyaç duyulan kaynak sistemi, iş parçasının üretim yöntemine ve birleşim noktalarına bağlıdır.
Hazır veya dikişsiz bir silindirik gövde üzerine yalnızca kapak ya da bağlantı elemanı kaynatılacaksa boyuna dikiş oluşturulması gerekmeyebilir. Bu durumda üretim ihtiyacı çevresel kaynakla sınırlı olabilir.
Buna karşılık sac levhadan silindir oluşturulup gövdenin uçlarına kapak bağlanacaksa hem boyuna hem çevresel birleşimler bulunabilir. Uzun gövdelerin farklı silindirik bölümler birleştirilerek oluşturulduğu üretimlerde de birden fazla çevresel dikiş söz konusu olabilir.
Sadece düz sacların veya levhaların aynı hat üzerinde birleştirildiği bir uygulamada ise doğrusal kaynak yeterli olabilir. Dolayısıyla üretimde kullanılacak makina sayısı, yalnızca parçanın silindirik görünmesine bakılarak belirlenmez. Kaynak planındaki gerçek birleşim hatları esas alınır.
Silindir Kaynak ve Tank Kaynağında Makina Seçimi
Kaynak otomasyon sistemi seçerken parçanın dış biçiminden önce kaynak yapılacak bölgelerin incelenmesi gerekir. Aynı gövde üzerinde farklı birleşim türlerinin bulunması, farklı mekanik hareket ve sabitleme ihtiyaçları oluşturabilir.
Değerlendirilmesi gereken temel noktalar şunlardır:
- Birleşim geometrisi: Kaynak hattının düz mü yoksa parçanın çevresinde mi ilerlediği belirlenir.
- Parça biçimi: Silindirik, konik veya düz parçanın ilgili kaynak düzenine nasıl yerleştirileceği değerlendirilir.
- Kaynak erişimi: Dikişe iç yüzeyden mi dış yüzeyden mi ulaşılacağı ve torcun çalışma alanı incelenir.
- Sabitleme ihtiyacı: Parçanın kaynak boyunca konumunu koruması ve gerekiyorsa kontrollü döndürülmesi planlanır.
- Kaynak yöntemi: Malzeme, birleşim hazırlığı ve üretim gerekliliklerine uygun kaynak prosesi belirlenir.
- Üretim akışı: Boyuna kaynak sonrasında çevresel kaynağa geçilecekse parçanın makineler arasındaki aktarımı değerlendirilir.
Özellikle farklı çap ve boylarda silindirik parça üreten işletmelerde yalnızca kaynak işlemi değil, parçanın makinaya yüklenmesi ve doğru konumlandırılması da üretim planının parçasıdır. Küçük silindirik bileşenlerden ağır tanklara kadar farklı iş parçaları için aynı sabitleme yaklaşımının uygun olacağı varsayılmamalıdır.
Boyuna ve Çevresel Dikişlerde Kaliteyi Etkileyen Noktalar
Boyuna kaynakta birleşim kenarlarının düzgün hizalanması önemlidir. Parça sabitlemesinin yetersiz olması veya torcun birleşim hattından sapması, kaynak dikişinin konumunu ve sürekliliğini etkileyebilir.
Dairesel kaynakta ise parçanın dönüş ekseni, birleşim hattının konumu ve torcun kaynak bölgesine erişimi öne çıkar. İş parçasındaki merkezleme hataları, kaynak noktasının torca göre değişmesine neden olabilir.
Her iki uygulamada da kaynak parametrelerinin kullanılan yöntem ve malzemeye uygun belirlenmesi gerekir. Otomasyon, hareketlerin kontrollü yürütülmesini destekler ancak hatalı parça hazırlığını kendiliğinden düzeltmez. Bu nedenle kaynak öncesi hazırlık ve kaynak sonrası kontroller üretim sürecinin ayrılmaz parçalarıdır.
Kamesh Welding ile Uygun Kaynak Sistemi Nasıl Belirlenir?
Kamesh Welding olarak Konya'da kaynak otomasyon makineleri tasarlıyor ve üretiyoruz. Dairesel ve doğrusal kaynak sistemlerini değerlendirirken müşterilerimizin üretmek istediği parçayı, kaynak dikişlerinin konumunu ve üretim sırasını esas alıyoruz.
Örneğin silindirik gövde imalatında önce boyuna kaynak yapılması, ardından kapakların çevresel kaynakla birleştirilmesi gerekiyorsa bu işlemler arasındaki parça taşıma ve konumlandırma ihtiyaçları da değerlendirilmelidir. Yalnızca çevresel dikiş bulunan bir parçada ise gereksiz bir boyuna kaynak aşaması planlanmaz.
Üretiminiz için uygun sistemi değerlendirebilmemiz adına parça çizimlerini, birleşim bölgelerini, kullanılacak malzemeyi ve planlanan kaynak yöntemini bizimle paylaşabilirsiniz. Kamesh Welding web sitesindeki ilgili ürün sayfalarından teklif formuna ulaşarak ihtiyacınızı iletebilirsiniz.
Doğru makina seçiminin temelinde iki sistemi karşı karşıya koymak değil, her kaynak dikişini kendi geometrisine ve üretim aşamasına uygun sistemle gerçekleştirmek bulunur.