


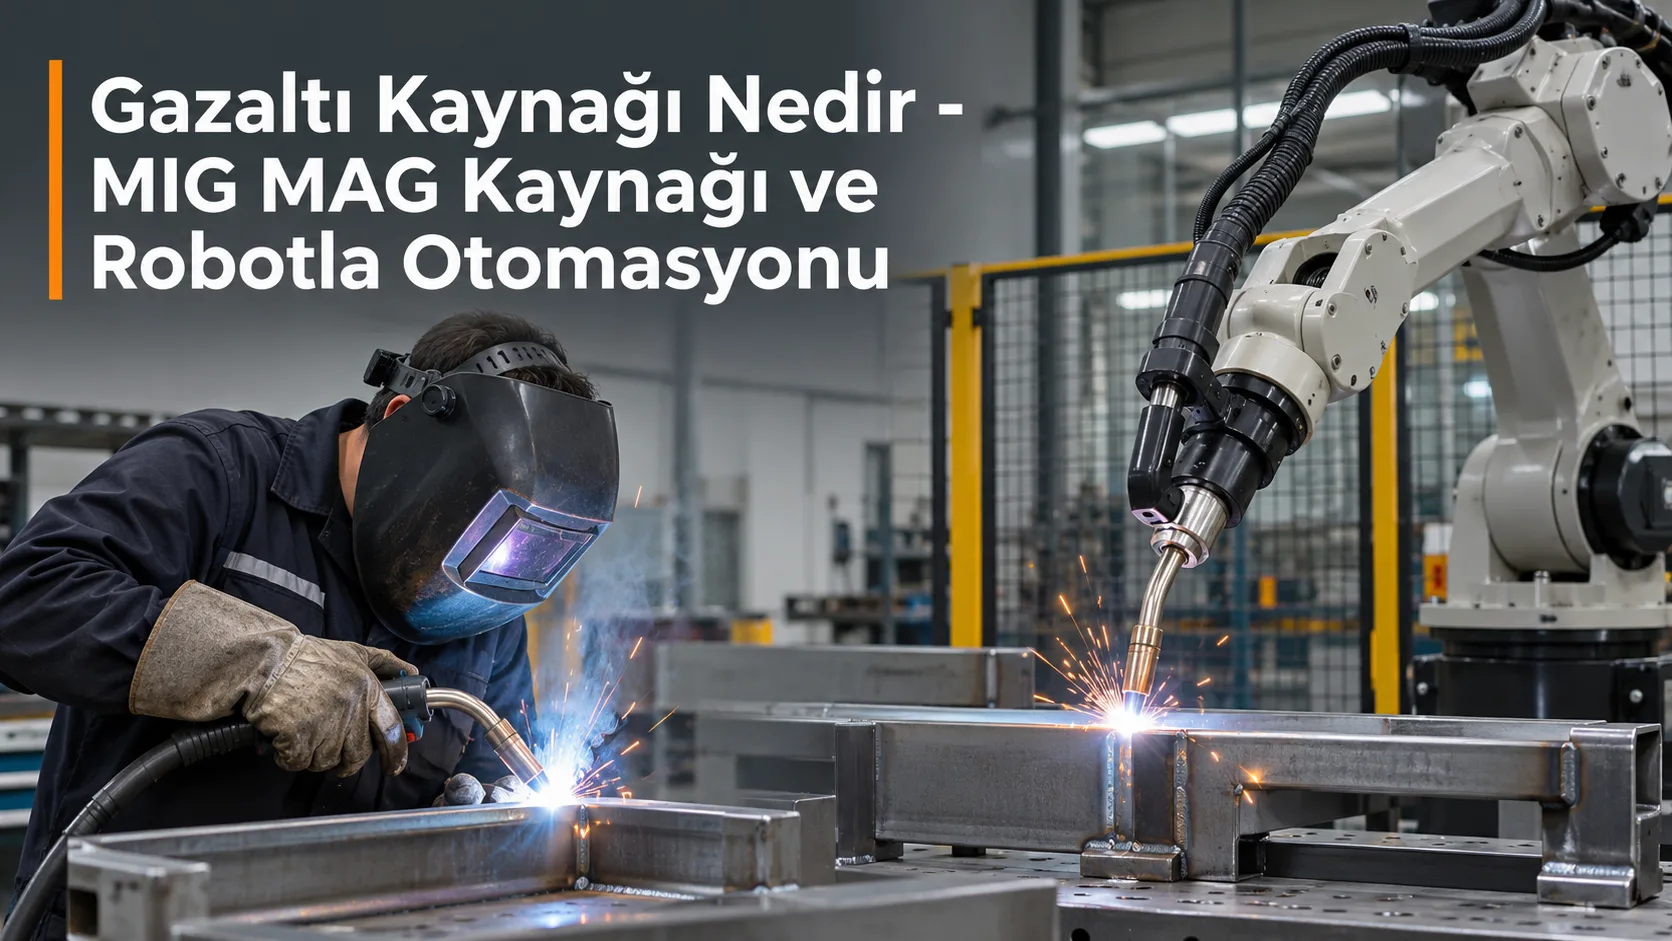
Gazaltı Kaynağı Nedir - MIG MAG Kaynağı ve Robotla Otomasyonu
Gazaltı kaynağı, sürekli beslenen metal tel elektrot ile iş parçası arasında oluşan elektrik arkının sağladığı ısıyla metallerin birleştirildiği kaynak yöntemidir. İşlem sırasında kaynak bölgesine verilen koruyucu gaz, erimiş metalin atmosferle temasını sınırlandırır. MIG ve MAG olarak adlandırılan uygulamalar, kullanılan koruyucu gazın kimyasal özelliklerine göre birbirinden ayrılır.
Gazaltı kaynak yöntemi, elle gerçekleştirilen uygulamaların yanında mekanize makinelerde ve robotik üretim sistemlerinde de kullanılır. Sürekli tel beslemesi ve kaynak hareketinin kontrol edilebilmesi, yöntemi otomasyona elverişli hale getirir. Özellikle benzer kaynak işlemlerinin tekrarlandığı endüstriyel üretimlerde torç hareketinin makine veya robot tarafından gerçekleştirilmesi, işlem tutarlılığını destekler.
Gazaltı Kaynağı Nasıl Çalışır?
Gazaltı kaynak işleminde güç kaynağı, tel elektrot ile iş parçası arasında elektrik arkı oluşturur. Arkın meydana getirdiği ısı, elektrodun ucunu ve birleştirilecek metalin kaynak bölgesini eritir. Eriyen tel dolgu metali olarak kaynak banyosuna katılır. Kaynak banyosu soğuyup katılaştığında parçalar arasında kaynak dikişi oluşur.
Tel sürme ünitesi, kaynak telini torca sürekli olarak iletir. Torcun ucundan verilen koruyucu gaz ise kaynak banyosunu çevreleyerek atmosferdeki oksijen ve azot gibi gazların olumsuz etkilerini sınırlandırır. Gaz korumasının yetersiz kalması, kaynak metalinde gözenek oluşumu gibi sorunlara neden olabilir.
İşlemin kararlı ilerlemesi için tel beslemesi, ark davranışı, torcun konumu ve ilerleme hareketi birlikte değerlendirilmelidir. Bu unsurların uyumlu çalışması, kaynak dikişinin sürekliliği ve birleştirme kalitesi açısından önem taşır.
MIG ve MAG Kaynağı Arasındaki Fark Nedir?
MIG MAG kaynağı aynı temel ark kaynak prensibine dayanır. Her iki yöntemde de sürekli beslenen tel elektrot kullanılır ve kaynak banyosu koruyucu gazla çevrelenir. Temel fark, koruyucu gazın inert veya aktif olmasıdır.
| Özellik | MIG kaynağı | MAG kaynağı |
|---|---|---|
| Açılımı | Metal Inert Gas | Metal Active Gas |
| Koruyucu gaz | İnert gaz | Aktif gaz veya aktif bileşen içeren karışım |
| Gaz örnekleri | Argon ve helyum | Karbondioksit ve aktif bileşen içeren argon karışımları |
| Yaygın uygulamalar | Alüminyum ve bazı demir dışı metaller | Karbon çelikleri ve uygun koşullarda paslanmaz çelikler |
| Tel beslemesi | Sürekli | Sürekli |
MIG Kaynağında İnert Gaz Kullanımı
MIG yönteminde argon veya helyum gibi inert gazlar kullanılır. Bu gazlar kaynak banyosuyla kimyasal tepkimeye girmeden koruma sağlar. Özellikle alüminyum ve uygun demir dışı alaşımların birleştirilmesinde tercih edilir.
İnert gaz kullanılması, kaynak öncesi yüzey hazırlığının önemini ortadan kaldırmaz. Birleştirilecek parçaların temizliği, uygun dolgu metali seçimi ve torcun konumu kaynak kalitesini etkileyen unsurlardır.
MAG Kaynağında Aktif Gazın Etkisi
MAG yönteminde koruyucu gaz, kaynak sırasında kimyasal etkileşim gösterebilen bileşenler içerir. Karbondioksit veya aktif bileşenlerin bulunduğu gaz karışımları kullanılabilir.
Bu yöntem özellikle karbon çeliğinden üretilen makine parçalarında, metal konstrüksiyonlarda ve çeşitli endüstriyel imalat uygulamalarında yaygındır. Gaz bileşimi arkın davranışını, metal transferini ve kaynak dikişinin özelliklerini etkileyebilir. Bu nedenle gaz seçimi malzemenin özellikleriyle birlikte yapılmalıdır.
Gazaltı Kaynak Makinesinin Temel Bileşenleri
Gazaltı kaynak sistemi, kaynak işlemini oluşturan ve sürdüren çeşitli ekipmanların birlikte çalışmasıyla görev yapar. Manuel uygulamalarda kullanılan temel bileşenler, otomatik sistemlerde de kaynak işleminin merkezinde yer alır.
- Kaynak güç kaynağı: Elektrik arkının oluşturulması ve sürdürülmesi için gereken elektriksel koşulları sağlar.
- Tel sürme ünitesi: Kaynak telini kontrollü biçimde torca iletir. Düzenli besleme, arkın kararlı çalışmasını destekler.
- Kaynak torcu: Tel elektrodu ve koruyucu gazı kaynak bölgesine yönlendirir. Torcun konumu ve hareketi dikiş geometrisini etkiler.
- Koruyucu gaz sistemi: Gazın depolanmasını, iletilmesini ve kaynak bölgesine kontrollü şekilde verilmesini sağlar.
- İş parçası bağlantısı: Kaynak akımının elektrik devresini tamamlamasına yardımcı olur.
Otomatik uygulamalarda bu ekipmanlara hareket kontrolü ve parça sabitleme düzenekleri eklenebilir. Böylece kaynak işlemi ile mekanik hareketin koordineli yürütülmesi mümkün olur.
Gazaltı Kaynağı Hangi Malzemelerde Kullanılır?
Gazaltı kaynağı, karbon çeliği, paslanmaz çelik, alüminyum ve uygun metal alaşımlarının birleştirilmesinde kullanılabilir. Ancak bütün malzemelerde aynı tel ve koruyucu gaz tercih edilmez. Malzemenin kimyasal yapısı, yüzey özellikleri ve birleştirme geometrisi yöntem seçimini etkiler.
Karbon çeliğinden üretilen şaseler, makine gövdeleri, taşıyıcı parçalar ve metal konstrüksiyonlar MAG uygulamalarına örnek gösterilebilir. Alüminyum parçalarda ise uygun dolgu metali ve inert gazla MIG yöntemi kullanılabilir.
İnce saclardan daha kalın kesitli parçalara kadar farklı uygulamalar gerçekleştirilebilir. Bununla birlikte malzemenin kalınlığı, kaynak pozisyonu ve bağlantının özellikleri değiştikçe işlem koşullarının yeniden değerlendirilmesi gerekir.
Manuel Gazaltı Kaynağından Mekanize Kaynağa Geçiş
Elle yapılan gazaltı kaynağında tel beslemesi mekanik olarak gerçekleşirken torcun ilerleme hareketini operatör yönetir. Bu nedenle işlem teknik açıdan yarı otomatik kaynak olarak değerlendirilir. Kaynak hattının izlenmesi, torç açısı ve hareketin sürekliliği operatörün kontrolündedir.
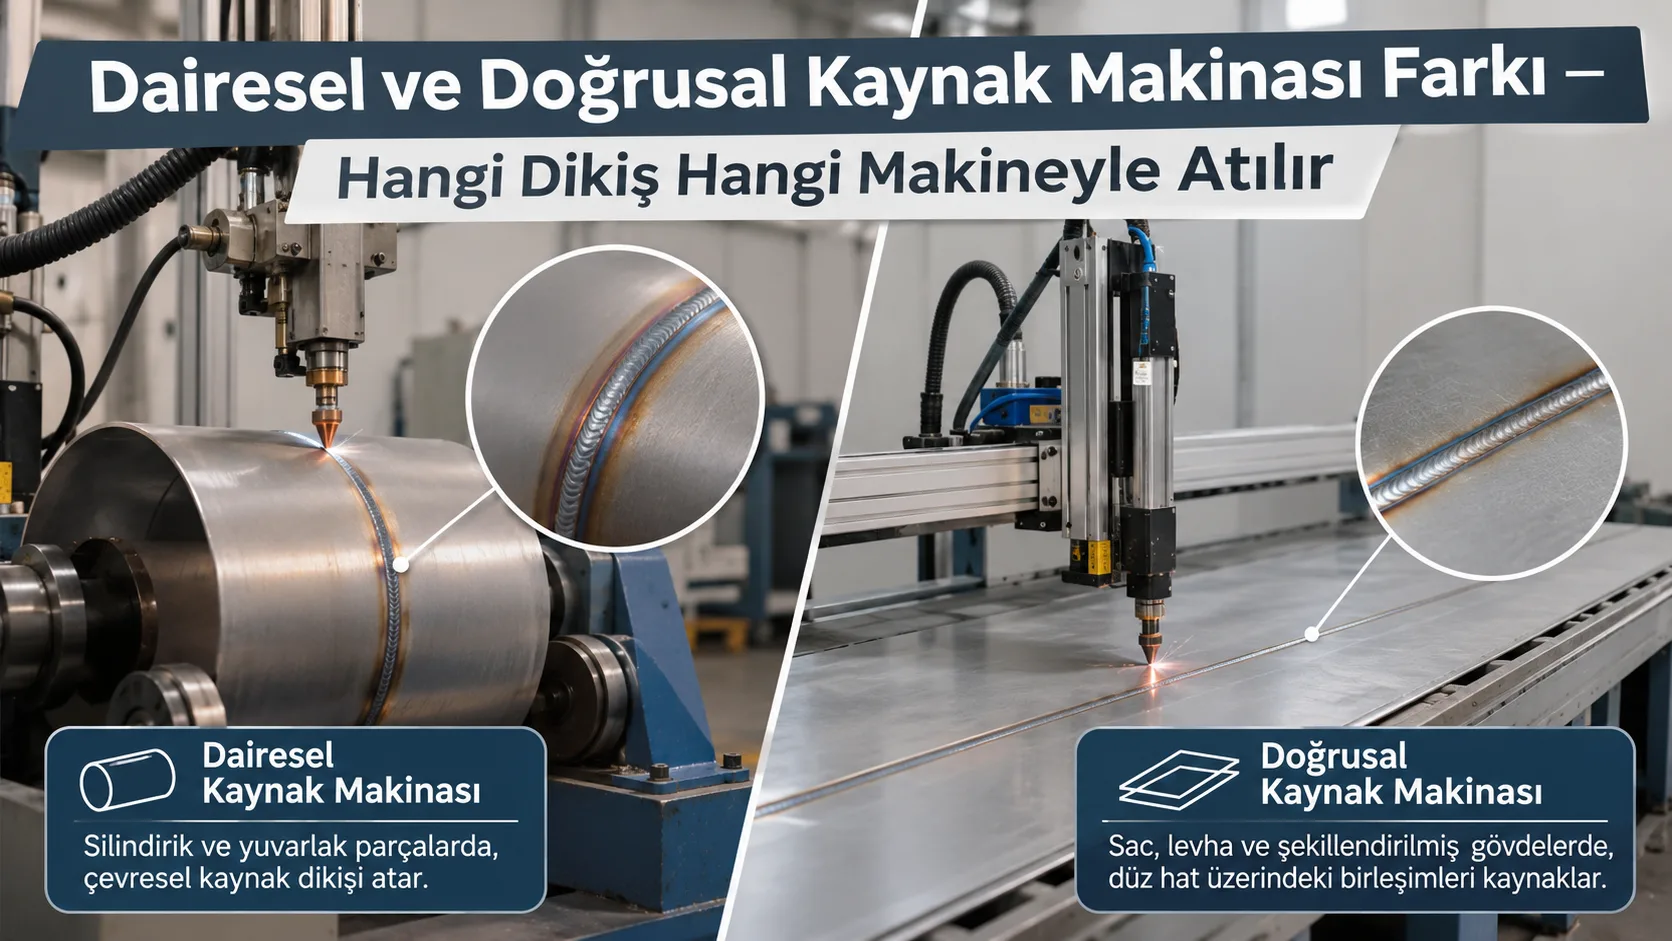
Mekanize uygulamalarda ise torcun veya iş parçasının hareketi bir makine tarafından gerçekleştirilir. Özellikle düz bir birleşim hattının takip edildiği üretimlerde kontrollü hareket mekanizmaları kullanılabilir. Böylece kaynak boyunca aynı hareketin operatör tarafından elle sürdürülmesine gerek kalmaz.
Kamesh Welding olarak boyuna kaynak işlemlerine yönelik geliştirdiğimiz sistemlerde iş parçasının geometrisini ve kaynak hareketinin gereksinimlerini dikkate alıyoruz. Bu tür uygulamalarda doğrusal kaynak makinası seçenekleri, üretimin ihtiyaçlarına göre değerlendirilebilir.
Mekanizasyonun temel katkısı, torç hareketinin belirlenen doğrultuda kontrollü şekilde gerçekleştirilmesidir. Ancak otomatik hareket tek başına kaliteli kaynak anlamına gelmez. Parçaların doğru sabitlenmesi, yüzey hazırlığı ve kaynak koşullarının uygunluğu önemini korur.
Gazaltı Kaynağı Robotik Otomasyona Neden Uygundur?
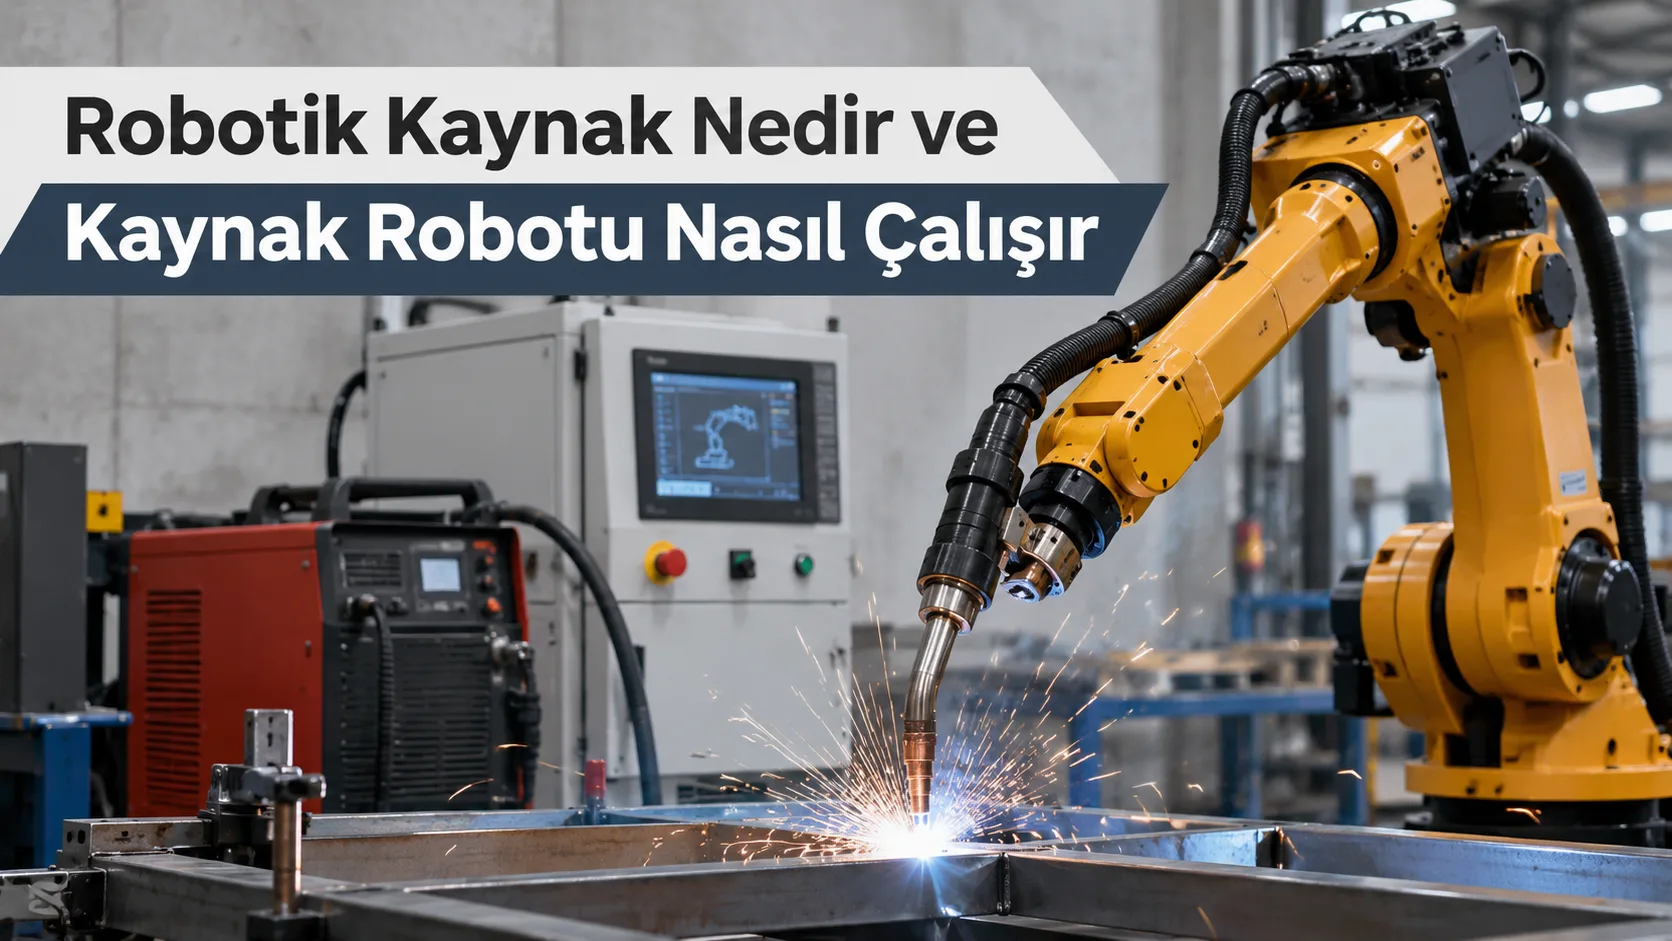
Gazaltı kaynak yöntemi, sürekli tel beslemesi ve kontrol edilebilir kaynak süreci sayesinde robotik otomasyona uygundur. Robot, torcu programlanmış bir güzergahta hareket ettirirken kaynak ekipmanları elektrik arkını, tel beslemesini ve gaz korumasını sürdürür.
Benzer geometrilere sahip parçaların tekrarlandığı üretimlerde aynı kaynak yolunun programlanabilmesi önemli bir avantajdır. Torcun belirlenen güzergahı tekrar etmesi, hareket kaynaklı değişkenliğin azaltılmasına yardımcı olabilir.
Robotik sistemlerde yalnızca torcun hareketi değil, kaynak işleminin diğer bileşenleriyle uyumu da önemlidir. Tel beslemesinin kararlı olması, iş parçasının uygun konumda tutulması ve kaynak yolunun doğru belirlenmesi gerekir.
Robot kullanılması kaynak hatalarını kendiliğinden ortadan kaldırmaz. Birleşim boşlukları, yüzey kirliliği veya yetersiz gaz koruması gibi sorunlar otomatik uygulamalarda da kaynak kalitesini olumsuz etkileyebilir.
Robotla MIG MAG Kaynağı Nasıl Gerçekleştirilir?
Robotlu gazaltı kaynak işleminde torcun hareketi programlanabilir bir mekanizma tarafından gerçekleştirilir. Kullanılan koruyucu gazın özelliklerine bağlı olarak işlem MIG veya MAG prensibiyle yürütülür. Robotun temel görevi, torcu planlanan kaynak yolu boyunca uygun konumda hareket ettirmektir.
Öncelikle iş parçasının geometrisi ve kaynak yapılacak birleşim hattı değerlendirilir. Ardından torcun izleyeceği hareket planlanır. Kaynak başladığında robot hareketi gerçekleştirirken güç kaynağı ve tel besleme sistemi kaynak sürecini destekler.
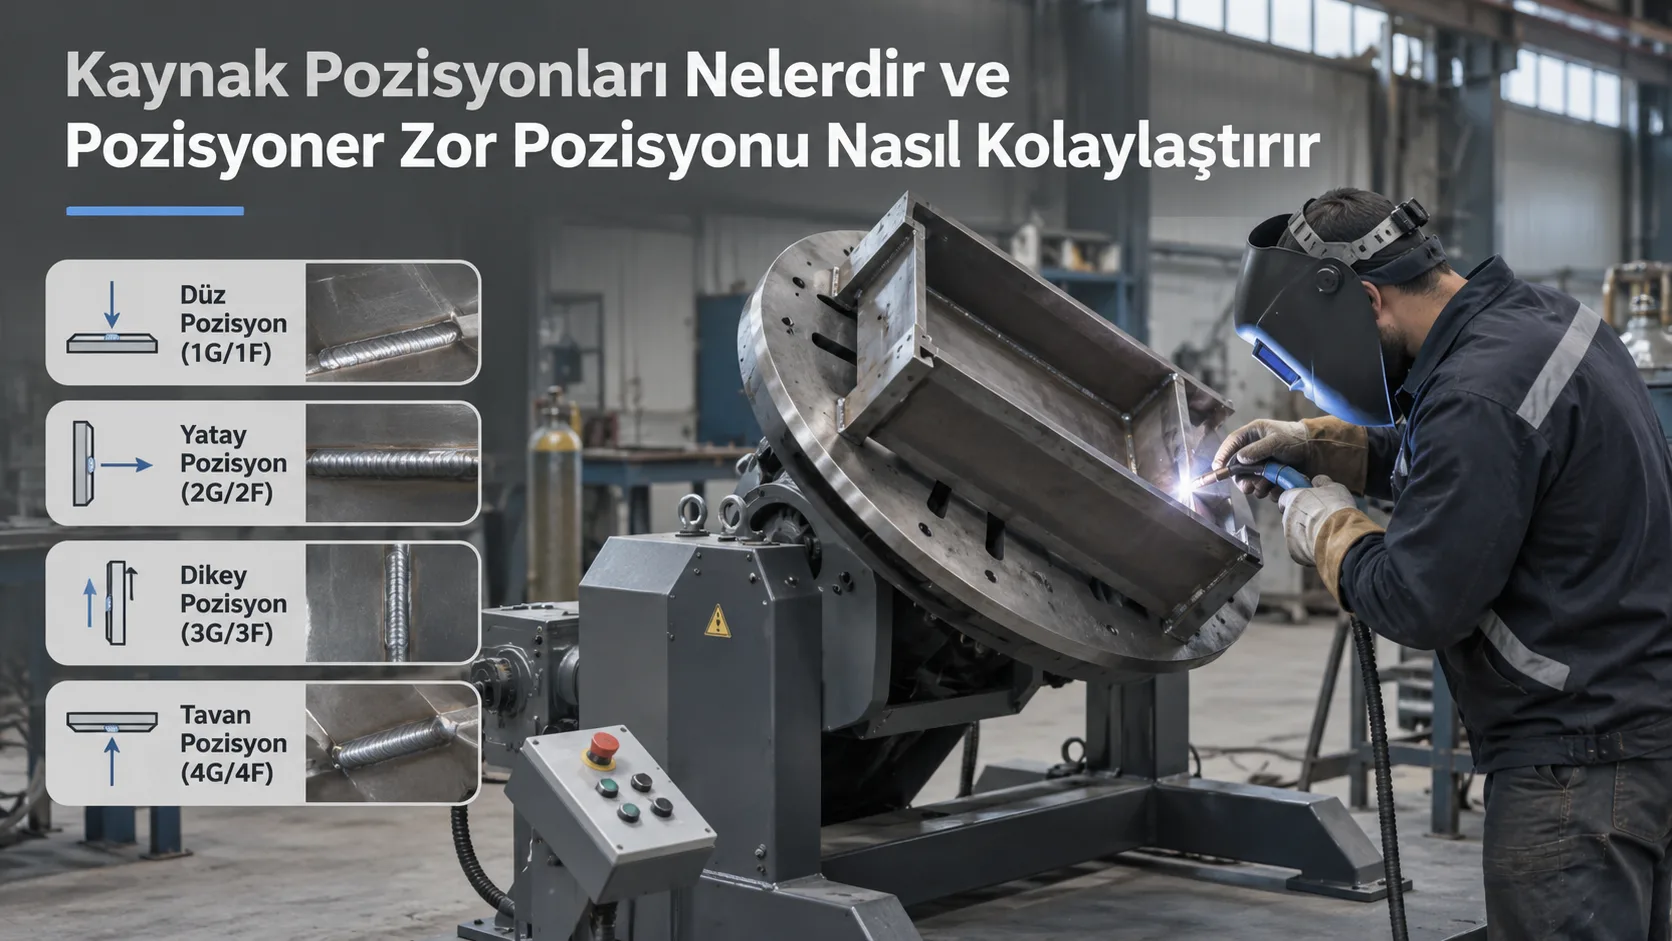
Parçanın geometrisine bağlı olarak sabit bir yerleştirme düzeni veya hareketli konumlandırma sistemi kullanılabilir. Hangi yaklaşımın uygun olduğu, kaynak noktalarına erişim ve üretim düzeni üzerinden belirlenir.
Kamesh Welding olarak robotik kaynak otomasyonu ihtiyaçlarında hareket sistemi, kaynak ekipmanları ve parça konumlandırma gereksinimlerini birlikte değerlendiriyoruz. Üretim süreçlerine yönelik kaynak robotu çözümlerimiz, kaynaklı imalat yapan işletmelerin otomasyon gereksinimleri doğrultusunda ele alınır.
Mekanize ve Robotik Gazaltı Kaynağı Arasında Nasıl Seçim Yapılır?
Uygun otomasyon sistemini belirlerken kaynak yolunun geometrisi temel değerlendirme konularından biridir. Düz veya düzenli bir hat boyunca yapılan kaynaklarda mekanize hareket sistemleri yeterli olabilir. Farklı yönlere ilerleyen kaynak yollarında ise programlanabilir robot hareketleri değerlendirilebilir.
Parça çeşitliliği, üretimin tekrar sıklığı, kaynak noktalarına erişim ve sabitleme gereksinimleri de seçim üzerinde etkilidir. Her üretim hattında robot kullanılması gerekli değildir. Önemli olan kaynak işleminin gerektirdiği hareketin uygun sistemle gerçekleştirilmesidir.
Otomasyona geçmeden önce iş parçalarının ölçüsel tutarlılığı ve birleşim hazırlığı incelenmelidir. Bu koşullar kontrol edilmeden yalnızca torç hareketinin otomatikleştirilmesi, beklenen kaynak tekrarlanabilirliğini sağlamayabilir.
Gazaltı Kaynağında Kaliteyi Etkileyen Faktörler
Gazaltı kaynak dikişinin kalitesi, kaynak ekipmanları kadar iş parçasının hazırlığına ve işlem koşullarına bağlıdır. Yüzeyde bulunan yağ, pas, kir veya uygun şekilde temizlenmemiş kaplamalar kaynak banyosunu olumsuz etkileyebilir.
Koruyucu gazın kaynak bölgesine yeterli şekilde ulaşmaması, gözenek gibi kaynak hatlarına neden olabilir. Tel beslemesindeki düzensizlikler, torç konumundaki değişiklikler ve birleşim hattındaki farklılıklar da kaynak sonucunu etkiler.
İş güvenliği açısından ark ışını, kaynak dumanı, sıçrantı ve sıcak yüzeylere karşı uygun önlemler alınmalıdır. Havalandırma, kişisel koruyucu donanım ve çalışma alanının düzenlenmesi hem manuel hem de otomatik uygulamalarda gereklidir.
Gazaltı Kaynak Otomasyonu İçin Uygun Sistem Nasıl Belirlenir?
Gazaltı kaynağında otomasyon seçimi, yalnızca MIG veya MAG yönteminin kullanılmasına göre yapılmaz. İş parçasının geometrisi, kaynak yolunun özellikleri, üretim sıklığı ve parça konumlandırma gereksinimleri birlikte değerlendirilir.
Farklı birleştirme yöntemlerinin kullanım alanlarını karşılaştırmak isteyen işletmeler, kaynak çeşitleri hakkında hazırladığımız içeriğimizden yararlanabilir.
Kamesh Welding olarak Konya'da kaynak otomasyon makineleri tasarlıyor ve üretiyoruz. Kaynaklı imalat yapan sanayi firmalarının mekanize ve robotik sistem ihtiyaçlarını, iş parçalarının özellikleri ve üretim süreçleri üzerinden değerlendiriyoruz. Gazaltı kaynak otomasyonuna uygun çözümün belirlenmesi için ilgili ürün sayfalarımızdaki teklif formu üzerinden bizimle iletişime geçebilirsiniz.